

扫一扫微信二维码
扫一扫微信二维码
不锈钢锻件在交付前,通常还需要经过机加工与表面处理,才能最终成为满足尺寸精度与外观要求的零件。与普通碳钢相比,不锈钢的机加工难度明显更大,刀具磨损快、表面质量不易控制,是行业内普遍面临的技术难点。合理选择刀具、切削参数与冷却润滑方式,并辅以恰当的表面处理工艺,是保证不锈钢锻件成品质量的重要环节。山西永鑫生重工股份有限公司在三十年的重型锻造实践中,积累了丰富的不锈钢锻件机加工与表面处理经验,能够为用户提供从锻造到成品的一体化交付服务。本文围绕不锈钢锻件的机加工特点与表面处理工艺作系统介绍。
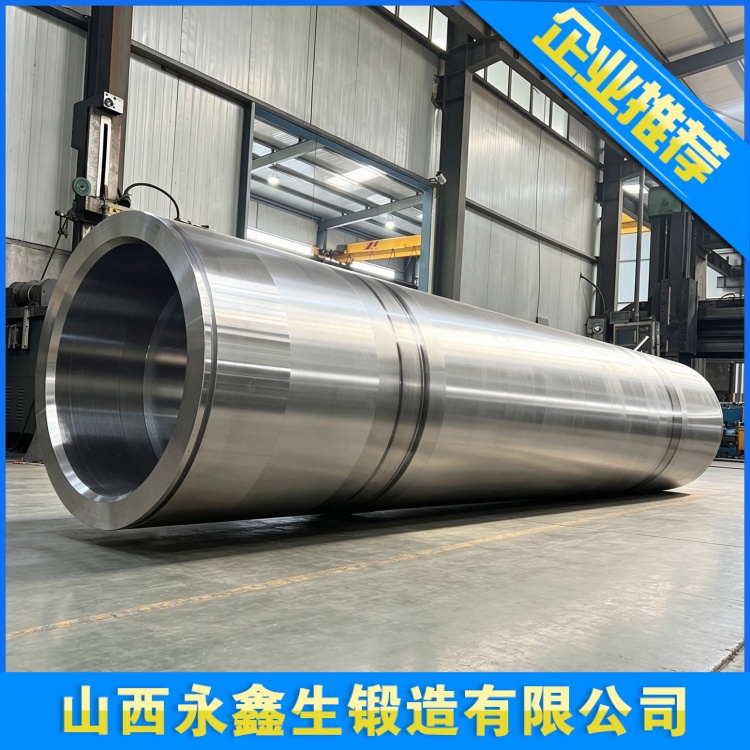
一、不锈钢锻件的机加工特点
不锈钢之所以难加工,根源在于其材料本身的物理与力学特性,主要体现在四个方面。
一是加工硬化倾向显著。奥氏体与双相不锈钢在切削过程中,表层会因塑性变形而迅速硬化,硬度明显上升,导致后续切削时刀具磨损加剧、表面粗糙度恶化。二是切屑粘性大、容易粘刀。不锈钢的塑性与韧性较高,切屑不易折断,容易在刀具前刀面形成积屑瘤,造成尺寸波动与表面拉伤。三是导热系数低。切削热难以通过切屑与工件迅速散出,大量热量集中在刀刃与工件接触区,加剧刀具磨损。四是加工硬化与导热差叠加,使切削力明显高于普通碳钢,对机床刚性与刀具强度都提出了更高要求。
这些特点决定了不锈钢锻件的机加工不能简单套用碳钢的工艺参数,而必须针对钢种特性单独制定切削方案。
二、刀具材料与切削参数的选择
针对不锈钢的加工特点,刀具材料的选择尤为关键。
加工不锈钢常用的刀具材料包括硬质合金与高速钢两大类。硬质合金刀具适合较大切削用量与连续切削,其中含钴量较高、韧性较好的牌号在加工不锈钢时表现更为稳定;高速钢刀具则多用于形状复杂的成形刀、钻头与铰刀,以及小批量或手动进给场合。涂层硬质合金刀具通过在基体表面沉积耐磨涂层,可进一步提高刀具寿命,适合不锈钢的半精加工与精加工。在刀具几何参数上,应适当增大前角与后角以减小切削变形,保持刀刃锋利以抑制加工硬化;主偏角与刃倾角则需根据工件刚性与加工方式合理选取,兼顾切削力方向与排屑流畅。
切削参数方面,不锈钢的切削速度通常低于碳钢,以减少切削热与刀具磨损;进给量不宜过小,避免在硬化层中切削而加剧磨损;背吃刀量应大于上一道工序的硬化层深度,使刀刃始终在新鲜金属层上切削。粗加工以效率与刀具寿命平衡为原则,精加工则重点保证尺寸精度与表面粗糙度。对奥氏体与双相不锈钢,还应特别注意避免中途停顿,以免工件表面产生硬化带,增加后续加工难度。
三、冷却润滑与工艺安排
充分的冷却润滑是不锈钢机加工中不可忽视的一环。
由于切削热集中、刀具温度高,必须采用足够流量与压力的切削液进行冷却,以带走热量、降低刀刃温度。切削液的选择应兼顾冷却、润滑与防锈性能,常用乳化液或极压切削油。乳化液冷却性能好,适合粗加工与磨削;极压切削油润滑性优异,适合精加工、攻丝与铰孔等需要良好润滑的工序。浇注方式上,应确保切削液直接冲向刀刃与切屑接触区,避免因冷却不充分造成工件热变形与刀具异常磨损。
工艺安排上,应合理划分粗加工、半精加工与精加工阶段,每阶段保留适当的加工余量。粗加工尽快切除多余金属,半精加工为精加工留出均匀余量,精加工最终保证尺寸与表面质量。对形状复杂、刚性较差的锻件,应合理安排装夹方式,减少夹紧变形与切削振动。重要配合面与密封面,应在最终热处理稳定后再进行精加工,以消除热处理变形对尺寸精度的影响。
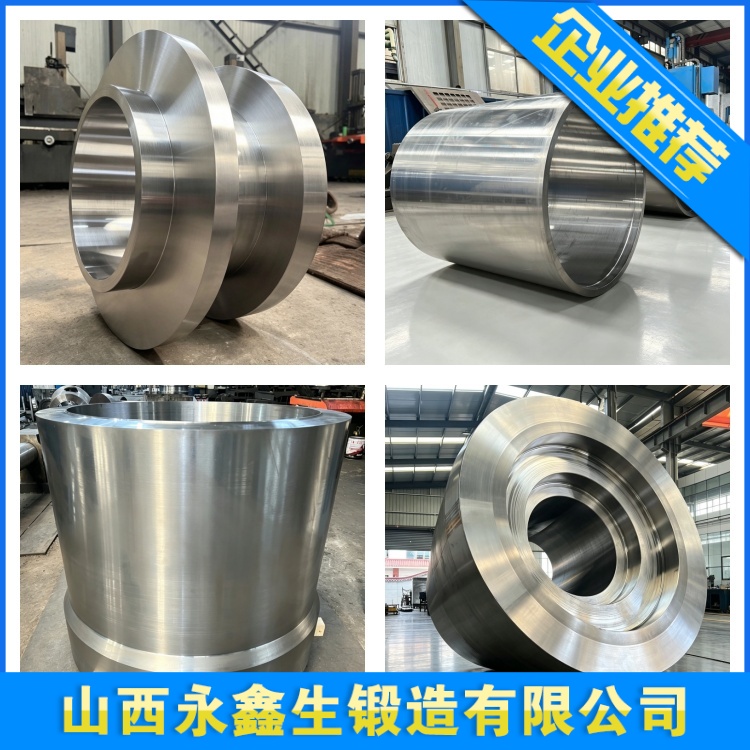
四、表面处理工艺
不锈钢锻件机加工完成后,常根据使用要求进行表面处理,以改善外观、提高耐蚀性或去除加工痕迹。
酸洗钝化是最常用的表面处理方式。通过酸洗去除表面氧化皮与油污,再经钝化处理使表面形成致密的钝化膜,显著提高不锈钢的耐蚀能力。酸洗钝化应根据钢种与表面状态选择合适的酸液配方与处理时间,处理后必须充分水洗并中和残留酸液,避免残液腐蚀基体。喷砂处理则用于去除较厚的氧化皮与表面瑕疵,获得均匀的哑光外观,常用于不需要高光洁度的结构锻件。抛光处理多用于对外观与密封性能要求较高的表面,如密封面、法兰密封槽与装饰性部件,通过逐步细化磨料获得光亮平整的表面。
表面处理过程中应注意保护已加工的精密尺寸面,避免酸液或磨料损伤配合面。处理后的锻件应保持干燥清洁,按要求进行防锈包装,防止在储运过程中产生新的锈蚀与污染。
五、尺寸精度与表面质量控制
尺寸精度与表面质量是不锈钢锻件交付验收的两项核心指标。
尺寸精度控制需要从锻造余量、热处理变形与机加工工艺三方面协同考虑。锻造阶段应预留合理的加工余量,既保证能去除表面缺陷,又不造成过多材料浪费;热处理阶段通过装炉方式与冷却制度减少变形;机加工阶段则通过分阶段加工与最终精修,将尺寸控制在图纸公差范围内。对形位公差要求较高的锻件,应在工艺中安排必要的基准面加工与复检环节。
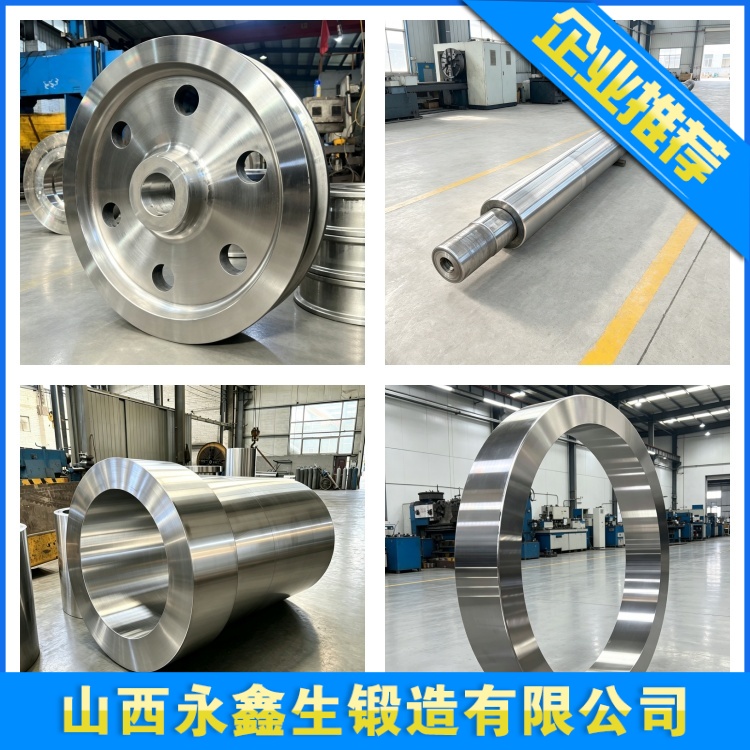
表面质量方面,应通过合理的刀具、参数与冷却润滑,将加工表面粗糙度控制在设计要求范围内;对有密封性或疲劳强度要求的表面,还应避免刀痕、毛刺与微观裂纹。交付前应逐件核对尺寸与外观,重要锻件按比例进行无损检测复查。山西永鑫生重工股份有限公司依托三十年机加工与表面处理经验,配合3万吨模锻压机、5000吨压机等大型成形装备,能够为用户提供尺寸稳定、表面洁净、性能可靠的不锈钢锻件成品。
建站咨询热线
0350-6066666