

扫一扫微信二维码
扫一扫微信二维码
不锈钢锻件在制造过程中,由于材料特性、工艺窗口较窄、变形抗力较大等原因,容易出现各类内部与表面缺陷。这些缺陷若不能及时识别并消除,将直接影响锻件的使用性能与服役寿命,甚至引发严重的设备事故。因此,系统梳理常见缺陷类型、分析其产生机理,并在全过程实施严格的质量控制,是不锈钢锻件制造企业必须高度重视的核心环节。山西永鑫生重工股份有限公司在三十年的重型锻造实践中,建立了覆盖原材料、锻造、热处理与检验的全过程质量控制体系,长期为三一、振华、华锐、太重等知名企业配套供应质量稳定的不锈钢锻件。本文围绕不锈钢锻件常见缺陷与质量控制作系统介绍。
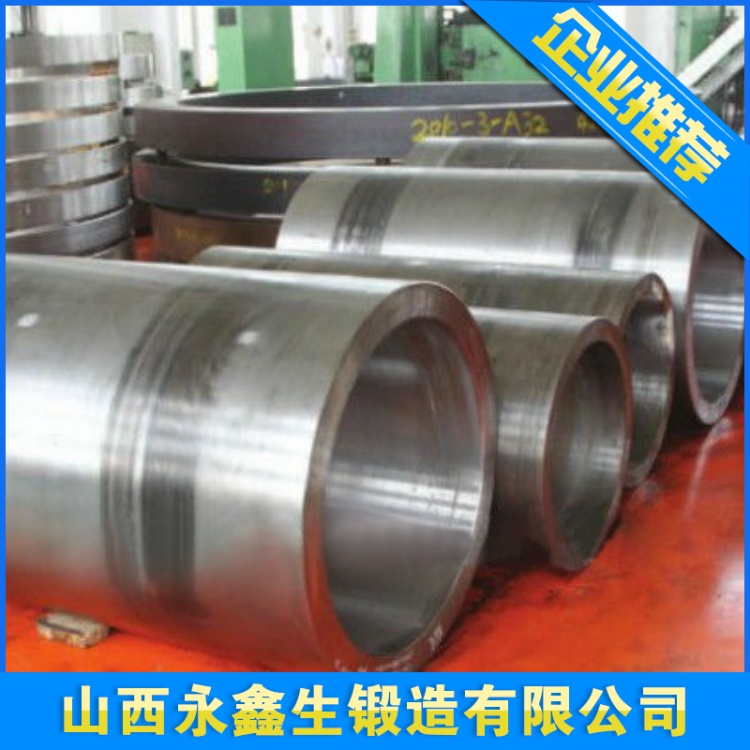
一、不锈钢锻件常见缺陷类型
不锈钢锻件的缺陷按存在部位可分为内部缺陷与表面缺陷两大类。内部缺陷主要包括裂纹、白点、晶粒粗大、混晶、偏析等;表面缺陷则以折叠、表面裂纹、结疤、麻点为主。不同缺陷的成因与危害各不相同,需要分别识别、分别控制。
裂纹是不锈钢锻件最危险的缺陷之一,通常沿金属流线分布或出现在应力集中部位。白点是钢中氢气在锻后冷却过程中析出、在拉应力作用下形成的细小内部裂纹,外观不易察觉,对锻件的韧性与疲劳寿命危害极大。晶粒粗大与混晶多由加热温度过高或变形量分配不当引起,会显著降低锻件的强度与塑性均匀性。偏析主要源于钢锭凝固过程中的元素分布不均,锻造后若未被充分打碎与均匀化,会造成锻件不同部位性能差异。
表面缺陷中,折叠是金属在锻造流动过程中形成的重叠缝隙,常出现在锻件转角、拔长端面与台阶过渡处;表面裂纹与结疤则多与原材料表面缺陷清理不净、加热过烧或终锻温度过低有关。这些缺陷不仅影响外观,更可能在后续机加工或服役过程中扩展为宏观裂纹,必须在出厂前彻底排查。
二、缺陷产生的主要原因分析
不锈钢锻件缺陷的产生往往是多因素叠加的结果,归纳起来主要来自三个方面。
一是原材料因素。钢中气体含量过高、非金属夹杂物超标、化学成分偏析严重,是白点、内部裂纹与层状缺陷的根源。不锈钢尤其是奥氏体类钢导热系数低,加热时内外温差大,若原材料本身存在疏松或夹杂物集中区,在锻造应力作用下极易扩展为裂纹。二是锻造工艺因素。加热温度过高会导致晶粒粗大甚至过烧,终锻温度过低则变形抗力增大、容易形成裂纹;变形量分配不合理,如镦粗不足、拔长次数不够,无法有效破碎钢锭凝固组织,会造成混晶与流线分布不当。三是锻后冷却与热处理因素。冷却速度过快、氢扩散不充分,是白点形成的直接诱因;固溶处理温度偏高或保温时间过长,则会引起晶粒粗大。
此外,工装模具状态、操作规范执行程度、批次管理水平等管理因素,也会在不同程度上影响缺陷的发生概率。把原因分析清楚,才能在工艺与管理上有针对性地采取预防措施。
三、全过程质量控制要点
针对上述缺陷成因,不锈钢锻件的质量控制必须贯穿制造全过程,不能仅依赖最终检验。
原材料把关是第一道防线。每批钢锭进厂时,应复核化学成分、气体含量与纯净度,通过低倍检验确认偏析与疏松水平,必要时进行超声波探伤。锻造过程控制的关键在于严格执行加热制度与变形工艺:根据钢种特性控制升温速度与保温时间,确保透烧均匀;合理分配镦粗、拔长、冲孔等变形量,保证锻造比满足要求;严格控制终锻温度,避免在脆性温度区间内继续变形。锻后冷却应根据钢种选择合适方式,对易产生白点的钢种采取缓冷或去氢退火措施,使氢充分扩散逸出。
热处理后检验是把控最终性能的关键节点。锻件经固溶处理或淬火回火后,应逐件核对硬度、尺寸与外观,并按批次取样进行力学性能试验,确认强度、塑性与冲击韧性达到设计要求。对重要锻件,还应在热处理后再次进行超声波探伤,以暴露热处理过程中可能扩展的内部缺陷。
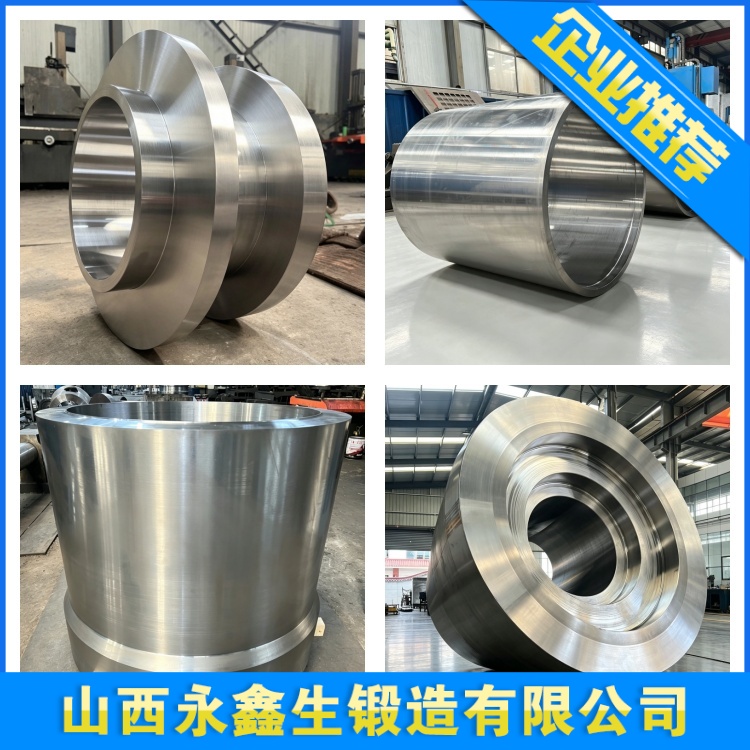
四、无损检测与理化检验
无损检测是不锈钢锻件质量控制不可或缺的手段,常用方法包括超声波探伤、磁粉探伤与渗透探伤。
超声波探伤主要用于检测锻件内部缺陷,如裂纹、白点、夹杂物与缩孔残余等。由于不锈钢尤其是奥氏体类钢组织不均匀、声波衰减较大,对探伤工艺与人员经验要求较高,需要根据锻件形状、厚度与热处理状态合理选择探头与参数。磁粉探伤适用于马氏体与铁素体类铁磁性不锈钢锻件,主要检查表面与近表面裂纹、折叠等缺陷;渗透探伤则适用于所有不锈钢牌号,用于检查开口于表面的细微裂纹与表面缺陷。三种方法互为补充,共同覆盖内部与表面的主要缺陷类型。
理化检验方面,每批锻件应按炉号与热处理批次进行化学成分分析与力学性能试验。化学成分用于确认牌号与元素范围,力学性能包括拉伸、冲击与硬度试验,用于评定锻件经锻造与热处理后的综合性能。对有耐腐蚀要求的锻件,还应按用户要求进行晶间腐蚀或点蚀试验。所有检验结果应记录归档,并随锻件质量证明书一并交付用户。
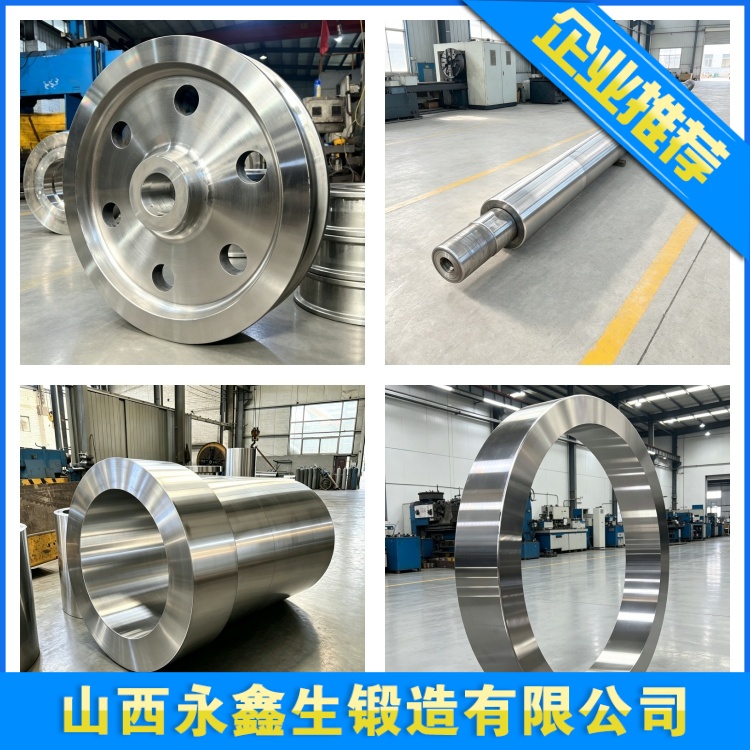
五、结语
不锈钢锻件的缺陷控制与质量检验,是一项从材料到成品、从工艺到管理的系统工程。只有准确识别各类缺陷的产生机理,把好原材料、锻造、热处理每一道关口,并充分发挥无损检测与理化检验的把关作用,才能持续稳定地交付高质量锻件。山西永鑫生重工股份有限公司依托三十年锻造经验与3万吨模锻压机、5000吨压机等大型装备,建立了覆盖全过程的质量管控体系,能够为石油化工、海洋工程、能源电力等领域用户提供缺陷可控、性能可靠的不锈钢锻件产品。
建站咨询热线
0350-6066666