

扫一扫微信二维码
扫一扫微信二维码
不锈钢锻件的内部质量,很大程度上由锻造比与变形工艺决定。锻造比不足,钢锭粗大铸态组织无法充分破碎,内部疏松无法压实,锻件耐蚀与力学性能下降;变形工艺不合理,容易产生裂纹、折叠、晶粒粗大、组织不均匀等缺陷。科学设计锻造比与变形工艺,是不锈钢锻件质量的核心。山西永鑫生重工股份有限公司深耕锻造三十年,依托 5000 吨压机、3 万吨模锻压机,长期研究不锈钢锻件锻造比与变形工艺设计,为三一、振华、华锐、太重等重工企业提供高品质不锈钢锻件产品。
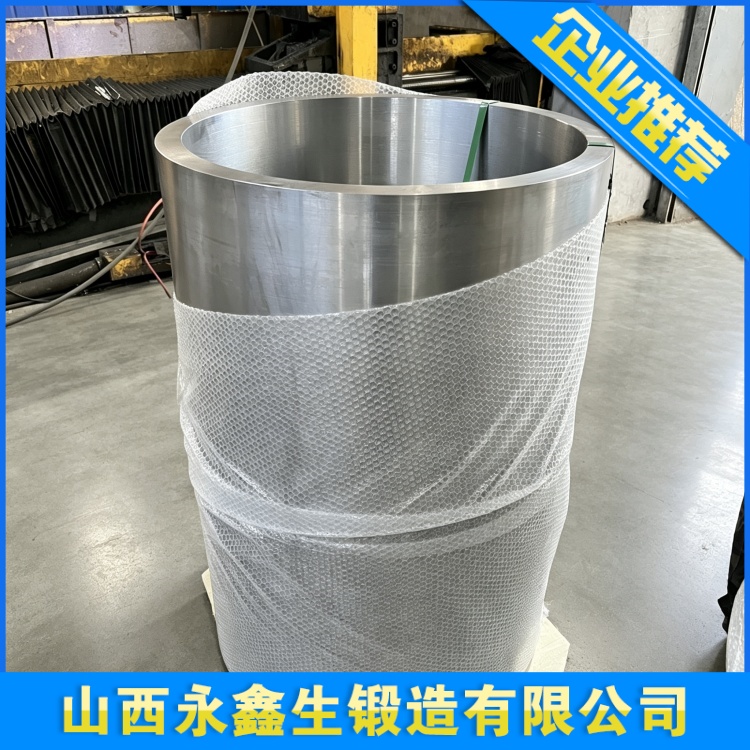
锻造比指锻造前后坯料截面面积或高度的比值,决定铸态组织能否被充分破碎、内部缺陷能否被压实。钢锭内部是粗大铸态晶粒,夹杂缩孔、疏松、气孔等原生缺陷,只有足够大的塑性变形才能打碎晶粒、压实缺陷、细化组织。不锈钢锻件锻造比不足,粗大晶粒残留,组织致密度差,耐蚀与力学性能下降;锻造比过大,晶粒过度拉长、横向性能下降。山西永鑫生重工技术人员结合锻件材质、尺寸、工况,计算合理锻造比。普通不锈钢锻件锻造比不低于 3,承压、重要不锈钢锻件锻造比要求提升至 4 以上,保证全截面锻透、组织致密。
不锈钢锻件变形工艺设计,需充分考虑不锈钢的特殊性。不锈钢导热差,坯料加热采用分段梯度升温,低温区慢速升温消除内外温差,防止热应力裂纹。锻造过程控制单次压下量,避免一次性变形过大。奥氏体不锈钢加工硬化明显,连续变形会提升硬度、降低塑性,需分火次变形、控制每道次变形量,必要时回炉保温恢复塑性。锻造温度严格管控:始锻温度过高晶粒粗大,终锻温度过低材料塑性不足、易撕裂。山西永鑫生重工针对不同类别不锈钢制定差异化温度参数,奥氏体不锈钢始锻温度控制在合理区间,严格管控终锻温度,保证锻造塑性。
不锈钢锻造变形过程,需重点控制变形均匀性。环形锻件、筒体锻件通过合理分配各道次变形量,保证圆周、轴向变形均匀,获得连续金属流线;轴类锻件通过镦粗、拔长交替,形成沿轴向连续流线。变形不均会造成组织不均、流线紊乱,影响锻件性能。山西永鑫生重工通过模拟预判金属流动,优化变形路径与压下量,保证锻件变形均匀、流线合理。
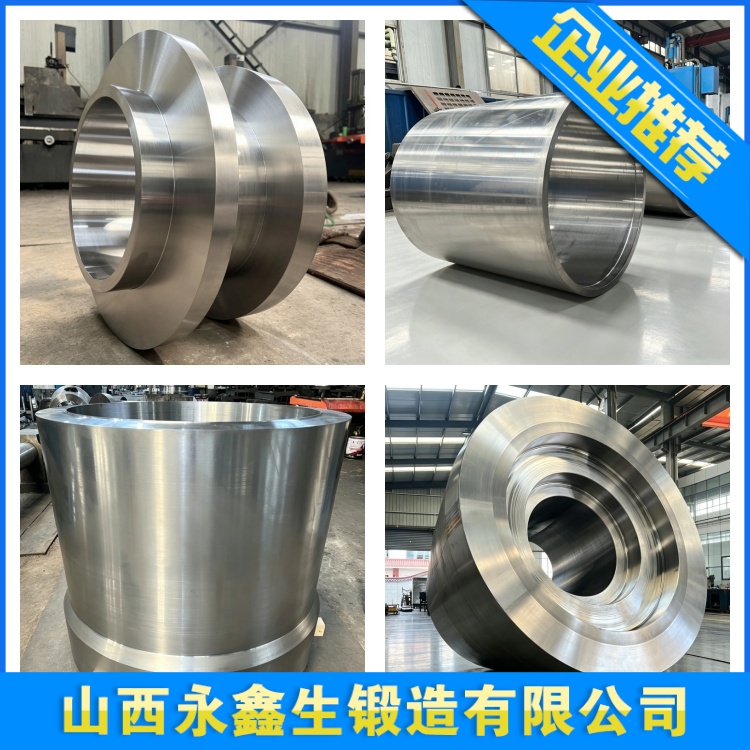
不锈钢锻件锻后冷却同样影响组织与性能。奥氏体不锈钢锻后若在敏化温度区间长时间停留,碳化铬沿晶界析出,发生晶间腐蚀。山西永鑫生重工锻后控制冷却,快速离开敏化区间,防止敏化。铁素体、马氏体不锈钢锻后冷却方式不同,需按材质特性制定冷却方案。
不锈钢锻件变形工艺设计,还需考虑坯料准备。下料环节精准核算重量,预留锻造烧损与机加工余量;坯料端面打磨清理,去除切割硬化层,防止缺陷压入锻件。加热坯料表面氧化皮及时清理,防止粘性氧化皮压入锻件基体形成缺陷。
锻造完成后,不锈钢锻件需经固溶、回火等热处理优化组织,精加工保证尺寸精度,无损探伤排查缺陷。山西永鑫生重工在锻造阶段严格执行工艺纪律,技术人员全程跟踪记录加热曲线、锻造参数、压下量,通过锻造仿真提前预判变形缺陷,优化工艺参数,稳定不锈钢锻件内部质量。
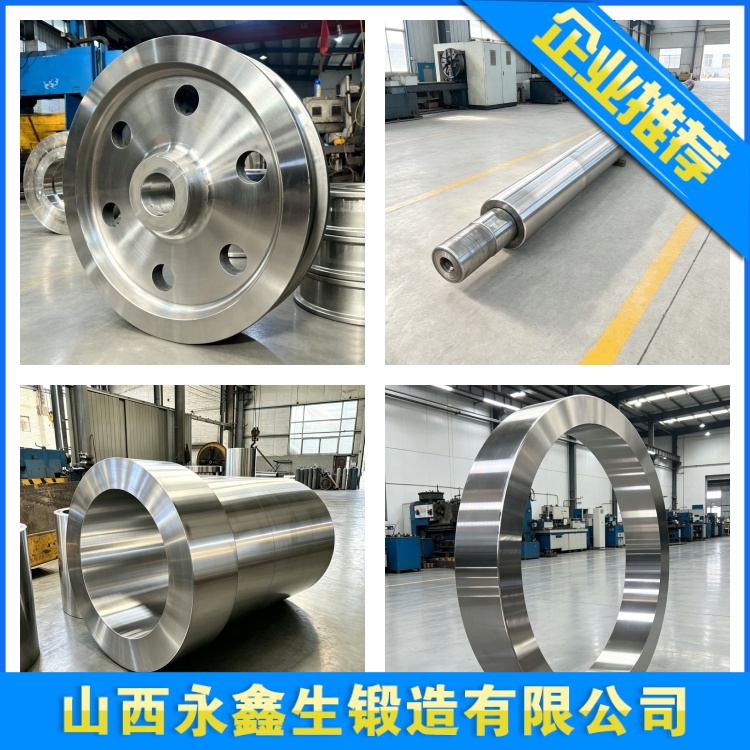
不锈钢锻件锻造比与变形工艺设计,是锻件质量的基础。山西永鑫生重工依托多年不锈钢锻造经验,针对奥氏体、双相、马氏体等不同类别不锈钢制定差异化锻造工艺,科学设计锻造比与变形路径,攻克大尺寸、高难度不锈钢锻件锻造难题,为三一、振华、华锐、太重等重工企业提供组织致密、流线连续、性能稳定的高品质不锈钢锻件,助力高端装备长期稳定运行。
建站咨询热线
0350-6066666