

扫一扫微信二维码
扫一扫微信二维码
不锈钢锻件制造工艺链条长,技术门槛远高于普通碳钢锻件。不锈钢导热系数低、高温变形抗力大、锻造温度区间狭窄,奥氏体不锈钢还存在晶粒粗化、晶间腐蚀风险,任何一道工序管控不当,都会造成锻件晶粒粗大、表面裂纹、耐蚀性能下降等问题。山西永鑫生重工股份有限公司拥有三十年专业锻造积淀,配备 15000 吨大型自由锻液压机、22 米全封闭热处理炉,配套重型数控加工中心、理化实验室与全套无损检测设备,可承接 30 吨以内奥氏体、双相、马氏体、沉淀硬化不锈钢锻件定制,服务石油化工、海洋工程、食品医药、核电、船舶、环保装备领域,建立标准化不锈钢锻件全流程制造体系,下面从原材料进厂到成品交付,完整解析不锈钢锻件锻造全流程。
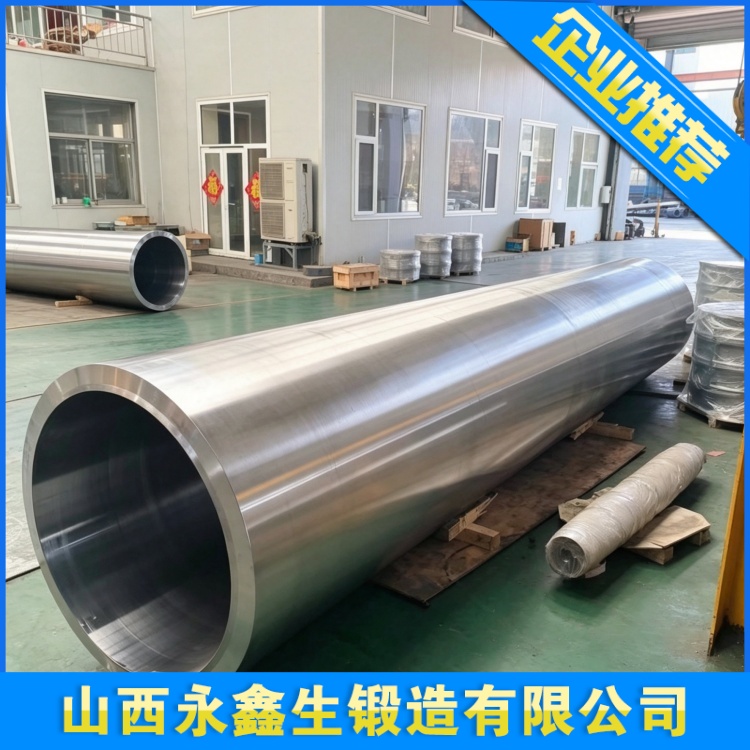
第一道工序:原材料检验与坯料下料。不锈钢锻件原材料多选用 AOD 精炼钢锭,高端海工、核电锻件采用电渣重熔钢锭,严控碳、硫、磷,降低夹杂物,保障耐蚀性能。坯料进厂,质检人员首先核验原厂材质质保书,核对炉号与化学成分;现场光谱复检,确认铬、镍、钼、钛等合金元素满足图纸材质标准;开展超声波探伤,排查钢锭内部裂纹、大型夹杂、严重疏松;同时做低倍组织检验,观察成分偏析情况,不合格坯料直接拒收,不进入下料工序。下料环节,依据成品锻件尺寸预留径向、轴向机加工余量,采用带锯锯切下料,避免火焰切割造成端面增碳、表面微裂纹。下料完成后打磨坯料端面,去除毛刺、氧化皮。不锈钢坯料端面缺陷在高温加热阶段会进一步扩展,锻造过程诱发表面裂纹,山西永鑫生重工在下料工序严格打磨坯料端面,消除该类隐患。
第二道工序:坯料分段阶梯加热。不锈钢导热性能差,800℃以下导热能力仅为普通碳钢的一半左右,直接快速升温,坯料表层与心部温差巨大,产生巨大热应力,极易产生内部裂纹。集团采用台车式智能控温加热炉,执行阶梯升温工艺,分为低温预热、中段升温、高温保温三个阶段。低温预热阶段长时间保温,缓慢释放钢锭铸造残余应力,缩小表里温差;中段匀速升温,稳步提升坯料温度;高温阶段达到锻造温度区间后,依据坯料有效厚度计算保温时长,保证坯料心部完全透烧,内外温度均匀,获得良好塑性。不同不锈钢材质锻造温度严格区分,奥氏体不锈钢始锻温度一般 1100~1200℃,终锻温度不低于 900℃;双相不锈钢锻造温度窗口更窄,控制在 1050~1180℃,温度过高会造成单相组织,破坏双相比例,降低耐蚀与力学性能;马氏体不锈钢锻造温度区间 1000~1150℃。加热过程实时采集炉温与坯料本体温度,全程保存温度曲线,作为产品追溯资料。不锈钢坯料严禁过热、过烧,一旦晶粒异常长大,后续热处理无法完全修复,锻件直接报废。
第三道核心工序:多火次自由锻成型,包含镦粗、拔长、滚圆、压肩、整形。镦粗是不锈钢锻件首步变形工序,将不锈钢钢锭垂直施压,减小高度、增大外径,击碎铸态粗大枝晶,压实钢锭中心疏松气孔,提升基体致密度。高压、强腐蚀工况锻件采用两次镦粗工艺,进一步压实心部缺陷,保证锻造比达标。镦粗完成后进入拔长工序,塑造锻件长度与截面,坯料在砧子下反复锻打,金属沿着锻件轮廓延展,形成连续完整金属流线。拔长过程工件匀速旋转,控制单次压下量,不锈钢塑性低于碳钢,压下量过大极易产生折叠、表面裂纹。锻造阶梯轴、法兰类锻件时增加压肩工序,精准塑造台阶,保证台阶过渡圆角充填饱满,避免台阶根部金属折叠,折叠位置在腐蚀介质 + 交变载荷下极易成为腐蚀裂纹源。锻造末期开展热整形、热校直,校正锻件直线度与圆度,完成不锈钢锻件毛坯锻造。山西永鑫生重工依托 15000 吨自由锻液压机,配合大型操作机夹持坯料,精准控制每火次变形量,严格管控锻造比,保障锻件组织均匀、金属流线连续。
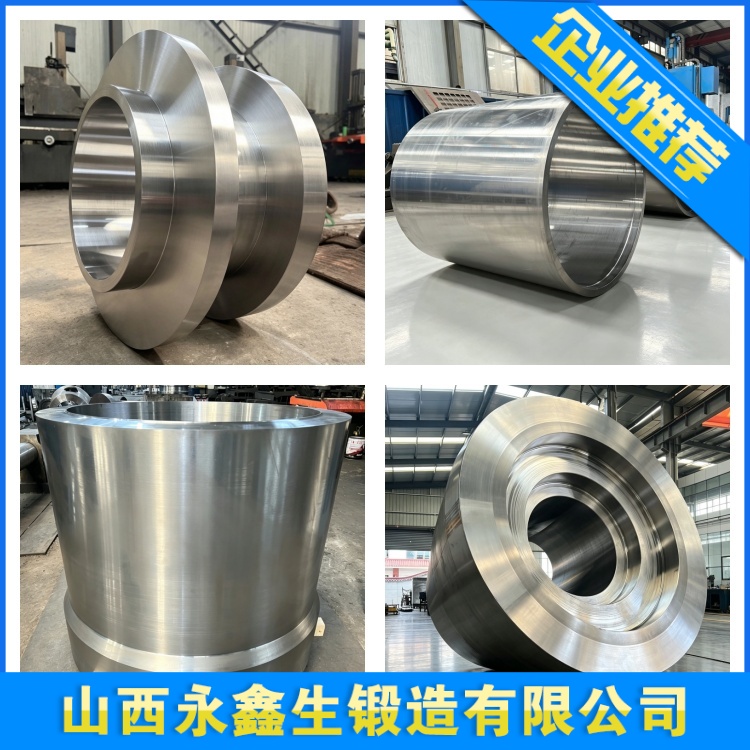
第四道工序:锻后缓冷。奥氏体不锈钢锻后不能快速空冷,快速冷却会产生残余应力,诱发变形,部分材质会析出碳化物,损害耐蚀性能;双相不锈钢冷却速度不当会破坏两相比例。锻件取出后,送入缓冷坑缓慢降温,按照材质设定缓冷曲线,释放锻造残余应力。碳钢锻件可简化缓冷,不锈钢尤其是高合金双相不锈钢,必须严格执行缓冷制度,防止残余应力开裂、组织异常。锻后缓冷不是最终热处理,只是释放锻造应力,为后续粗加工、固溶处理做准备。
第五道工序:热处理。不锈钢锻件的热处理是决定耐蚀性能与力学性能的核心工序,不同材质热处理方案完全不同。奥氏体不锈钢(304、316L 等)核心工艺为固溶处理,加热至 1000~1100℃,充分保温,让晶界碳化物全部溶入奥氏体基体,随后快速水淬冷却,抑制碳化铬在晶界析出,规避晶间腐蚀。双相不锈钢同样需要固溶处理,严格控制固溶温度与冷却速度,保证奥氏体、铁素体两相比例均衡,兼顾高强度与耐氯离子腐蚀能力。马氏体不锈钢锻件采用淬火 + 回火,提升硬度与耐磨性能;沉淀硬化不锈钢 17-4PH,固溶之后进行时效硬化处理,获得高强度。热处理炉配备多点热电偶,监测锻件本体实际温度,长筒体、长轴锻件采用多点支撑工装,减少高温自重弯曲。热处理完成后,本体取样开展拉伸、冲击、硬度试验,高腐蚀工况锻件增加晶间腐蚀试验,验证耐蚀性能。
第六道工序:机加工与无损检测。热处理后的毛坯进入粗加工,车削外圆,去除氧化皮与锻造余量。粗加工完成后开展全套无损探伤:UT 超声波探伤检测锻件内部缺陷;PT 渗透探伤筛查不锈钢锻件表面、近表面开口微小裂纹。不锈钢无磁性,不能使用磁粉 MT 探伤,全部采用 PT 渗透检测。探伤执行高标准,超标缺陷评估处置,深层裂纹、大面积夹杂锻件直接报废,浅层微小缺陷打磨清除后复检。探伤合格后开展精加工,按照图纸完成外圆、内孔、台阶、键槽加工,控制尺寸公差、直线度、圆度。长筒体、长轴锻件精加工优化装夹方案,减少装夹应力,避免加工回弹变形。
最后工序:尺寸复检、标识、包装入库。精加工完成后,使用激光测长仪、外径千分尺、百分表全面检测锻件各段尺寸、形位公差,核对图纸技术要求。检测合格后,在锻件本体移植炉号、件号、材质标识,标识永久清晰,一件一档。产品资料包含材质单、热处理曲线、探伤报告、理化试验报告,随产品一同交付客户。
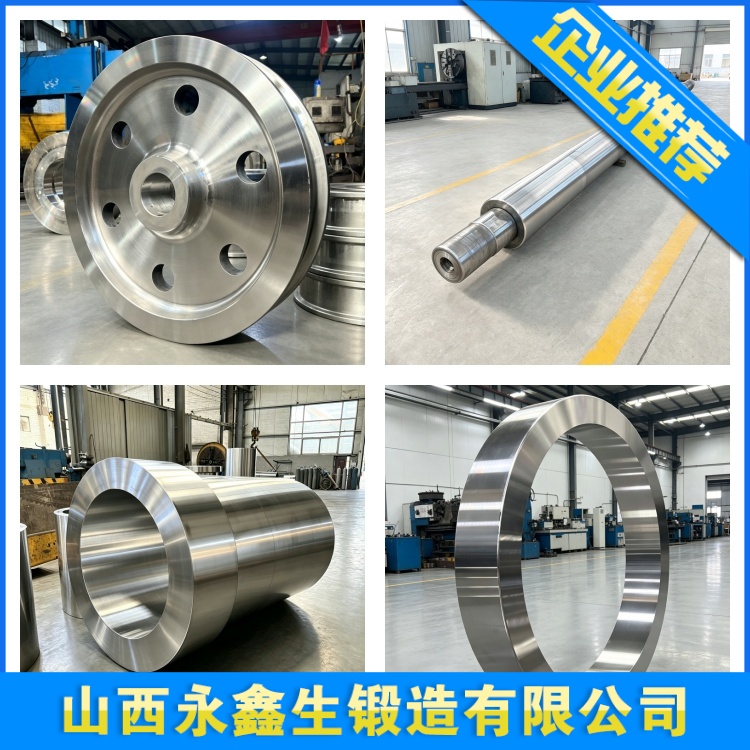
不锈钢锻件制造是材料、设备、工艺、经验高度结合的重型制造技术,工序管控细微偏差就会影响耐蚀性能。山西永鑫生重工股份有限公司三十年深耕不锈钢锻件制造,依托 15000 吨自由锻液压机、22 米全封闭热处理炉,标准化管控全流程工艺,攻克筒体、长轴、环形不锈钢锻件制造难点,为石油化工、海洋工程、食品医药、船舶、环保装备领域客户提供稳定可靠的不锈钢锻件,为腐蚀工况高端装备制造提供坚实支撑。
建站咨询热线
0350-6066666