

扫一扫微信二维码
扫一扫微信二维码
不锈钢锻件作为压力容器、海工、化工装备的核心承压零部件,内部微小裂纹、缩松、夹杂等缺陷,在高压、交变载荷、腐蚀介质长期作用下会逐步扩展,最终引发零部件断裂、介质泄漏等重大安全事故。无损检测,就是在不破坏锻件本体的前提下,利用物理手段检出内部、表面缺陷,是不锈钢锻件出厂前必不可少的质量把关环节。山西永鑫生重工股份有限公司三十年专注不锈钢锻造,配套全套无损检测设备与专业探伤人员,针对不锈钢锻件特点,采用 UT 超声波探伤、MT 磁粉探伤、PT 渗透探伤组合检测方案,为三一、振华、华锐、太重等客户交付探伤合格的不锈钢筒体、轴件、法兰、管板锻件。
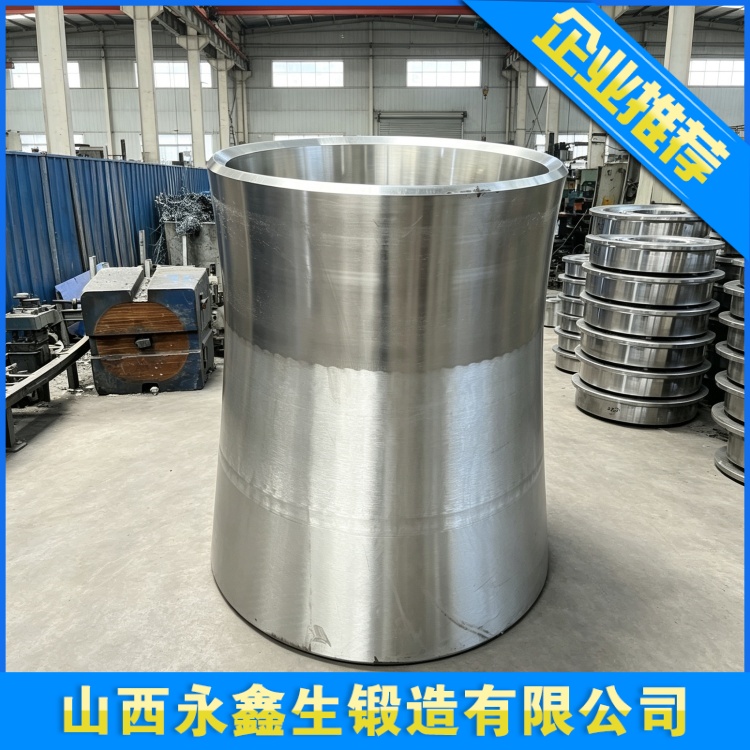
无损检测区别于破坏性试验,拉伸、冲击试验需要截取试样,会破坏锻件本体;无损检测直接对成品锻件检测,检出缺陷之后,评估缺陷大小、位置,判断锻件是否满足使用标准。不同探伤方法,适用缺陷类型不一样,没有单一探伤手段可以检出全部缺陷,不锈钢锻件一般采用多种探伤组合,覆盖内部、表面缺陷。
超声波探伤 UT,是检测不锈钢锻件内部缺陷最核心手段。超声波在金属内部传播,遇到缺陷界面会发生反射,探伤仪器接收回波信号,判断缺陷位置、大小、当量。UT 探伤适合检测锻件内部气孔、缩松、内部裂纹、夹杂等体积型、面积型缺陷,筒体、轴锻件、厚壁法兰、管板锻件,优先采用 UT 探伤。但不锈钢材料晶粒粗大时,超声波会发生晶粒散射,产生大量杂波,干扰缺陷识别。奥氏体不锈钢、双相不锈钢锻造和热处理工艺,直接影响晶粒大小,永鑫生重工优化锻造与热处理工艺,细化晶粒,降低 UT 探伤杂波,提升缺陷检出率。探伤人员按照承压设备标准,对锻件全截面扫查,记录超标缺陷位置,不合格锻件禁止流转出厂。
磁粉探伤 MT,用于检测锻件表面、近表面裂纹,仅适用于可磁化的铁磁性材料,马氏体不锈钢锻件(1Cr13、2Cr13、4Cr13)可以使用 MT 探伤;奥氏体不锈钢、双相不锈钢无磁性,无法使用磁粉探伤。MT 探伤原理,对锻件施加磁场,表面裂纹位置磁场发生泄漏,磁粉聚集在缺陷位置,直观显示裂纹形态。马氏体不锈钢轴锻件、阀芯锻件,表面磨削裂纹、锻造微裂纹,MT 探伤检出灵敏度很高。
渗透探伤 PT,适用于所有不锈钢材质,奥氏体、双相、马氏体不锈钢均可使用,专门检出开口到表面的微小裂纹、气孔。将渗透剂涂抹在锻件表面,渗透剂渗入表面开口缺陷,清洗表面多余渗透剂之后,施加显像剂,缺陷位置显现痕迹。PT 探伤适合筒体、法兰、轴件外表面,检出锻造、机加工产生的表面微裂纹。不锈钢锻件在锻造、热处理、机加工过程,都有可能产生表面微裂纹,PT 探伤是表面缺陷筛查关键手段。
不锈钢锻件探伤有很多难点,和碳钢锻件差异明显。奥氏体不锈钢晶粒容易粗大,造成 UT 杂波高,缺陷识别难度提升;双相不锈钢组织复杂,探伤需要适配专用探伤工艺;大尺寸筒体、长轴锻件,探伤扫查工作量大,需要分段检测,避免漏检。山西永鑫生重工探伤团队,针对不同材质、不同结构锻件制定专属探伤工艺卡,提前评估探伤难点,选用合适探头、耦合剂,降低晶粒杂波干扰,提升缺陷检出能力。探伤人员持证上岗,严格按照国标、ASME 等客户指定标准执行检测,出具正式探伤报告。
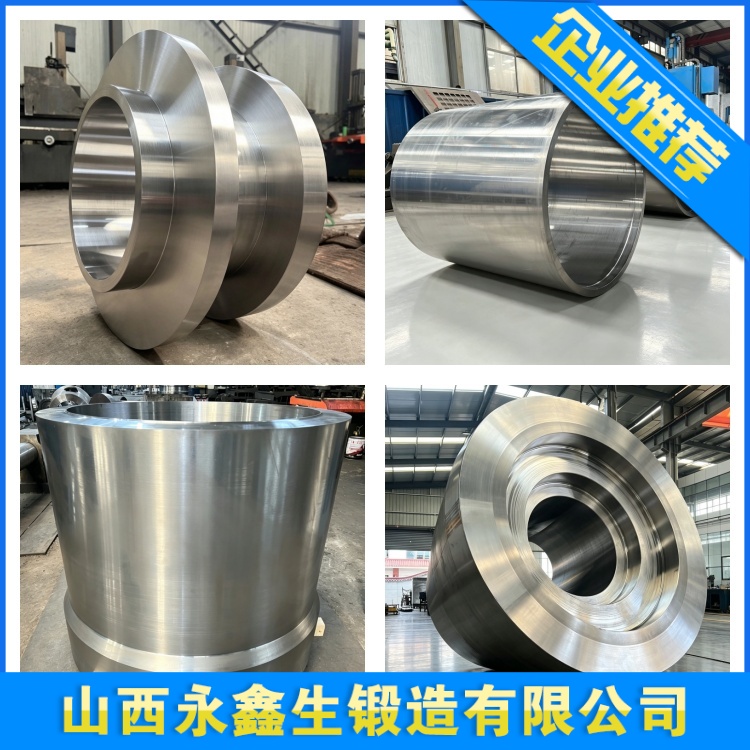
除无损检测之外,完整质量管控是一套体系。原材料进厂光谱检测化学成分;锻造工序记录加热温度、锻造变形参数;热处理留存试样,做拉伸、冲击、硬度试验;无损检测筛查缺陷;成品外观、尺寸检验,多道关卡共同保障锻件质量。很多缺陷源头产生在锻造、热处理阶段,无损检测只能检出成品缺陷,不能消除缺陷,永鑫生重工从前端工艺优化入手,减少缺陷产生,而不是单纯依靠探伤筛选。
在项目交付中,客户经常会提出第三方监检要求,监检人员现场见证探伤过程。永鑫生重工支持第三方监检,配合现场探伤见证,提供完整探伤原始记录、探伤报告、图谱,满足压力容器、海工装备项目验收要求。同时可以根据客户项目标准,调整探伤验收阈值,按照 ASME、GB 等不同规范执行检测。
采购不锈钢锻件,不能只看材质牌号,必须确认锻件是否完成全套无损检测,查看探伤报告。没有探伤报告的锻件,无法确认内部是否潜藏缺陷,投入高风险工况存在巨大隐患。永鑫生重工坚持,所有承压类不锈钢锻件,全部执行无损检测,不合格锻件直接报废,绝不流入市场。
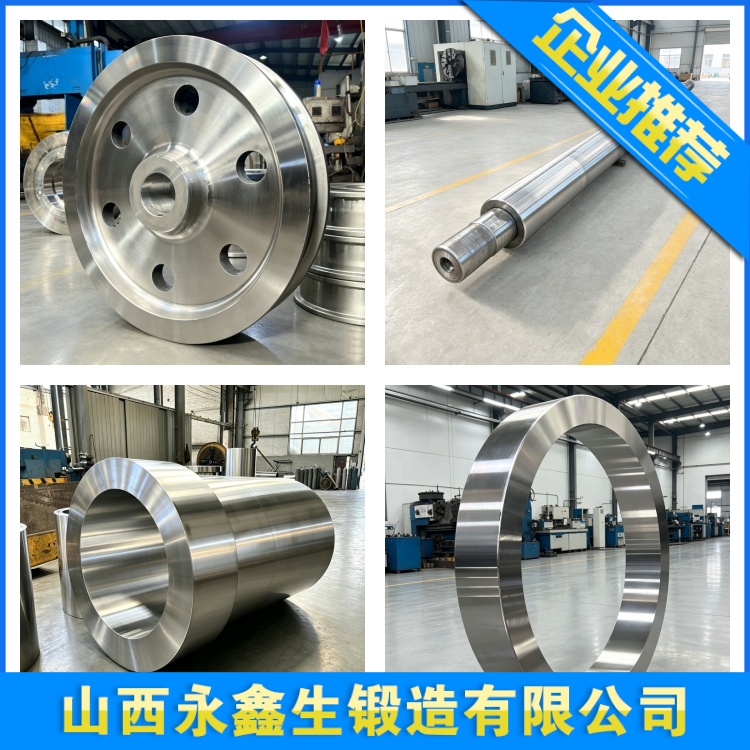
三十年匠心锻造,山西永鑫生重工坚持 “缺陷零容忍” 质量理念,将无损检测作为不锈钢锻件质量保障的关键一环,依托专业探伤团队与全套检测设备,为石化、海工、核电装备行业提供探伤合格、性能稳定的不锈钢锻件,持续配套三一、振华、华锐、太重等国内头部装备企业,以严格检测守护装备长期运行安全。
建站咨询热线
0350-6066666