

扫一扫微信二维码
扫一扫微信二维码
压力容器、反应器、高压管道是石油化工、煤化工、核电装备的核心承压设备,筒体作为主体承压部件,长期在高温、高压、腐蚀介质工况下服役,对材料致密性、组织均匀性、内部缺陷控制有着极高标准。大型不锈钢筒体锻件采用整体锻造成型,无焊接拼接,彻底规避焊接接头腐蚀、开裂风险,是高端压力容器首选筒体结构。山西永鑫生重工股份有限公司深耕大型筒体锻造三十余年,依托 3 万吨模锻压机、5000 吨压机,攻克大壁厚、大直径不锈钢筒体锻造难题,为三一、振华、华锐、太重等企业定制 304、316L、2205、310S 材质大型不锈钢筒体锻件。
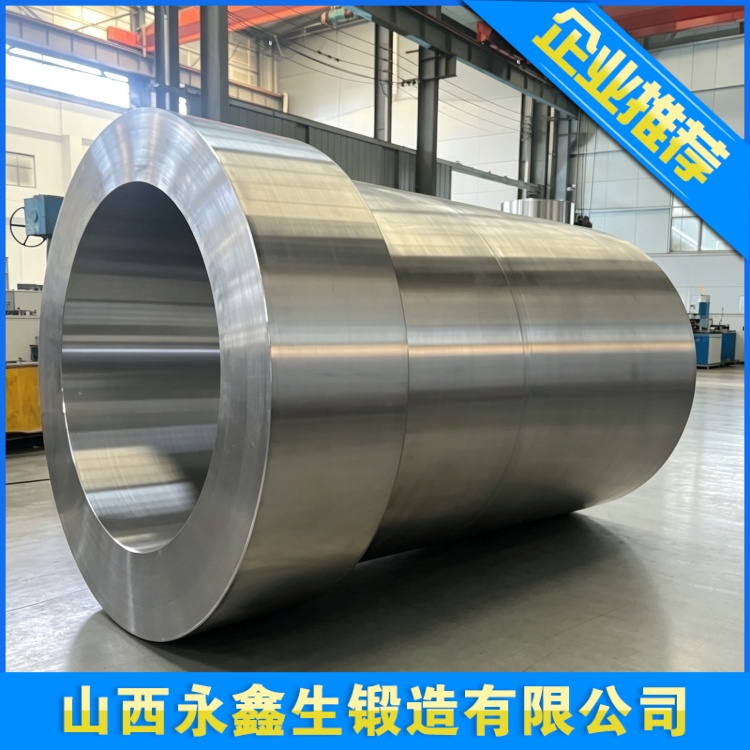
普通筒体可以采用钢板卷制焊接成型,焊接筒体存在焊缝,焊缝区域是压力容器最薄弱位置。焊接热影响区晶粒粗大,容易产生焊接缺陷,在腐蚀介质、交变压力作用下,焊缝优先发生腐蚀、开裂,压力容器失效事故大多起源于焊缝。整体锻造不锈钢筒体锻件,采用钢锭直接锻造成型,筒体为一整块金属塑性变形而成,没有焊缝,金属流线连续完整,组织致密,不存在焊接缺陷,承压能力、抗疲劳、耐蚀性能全面优于卷焊筒体。对于高压、强腐蚀、高安全等级压力容器,行业规范优先推荐整体锻造筒体。
但是大型不锈钢筒体锻造,属于重型特种锻造,制造难度极高。不锈钢导热差,大截面厚壁坯料加热时,芯部升温缓慢,坯料内外温差巨大,极易产生热裂纹;筒体需要镦粗、冲孔、拔长多道次成型,变形量大,锻造过程要控制变形均匀性,防止筒体壁厚不均、偏心;不锈钢锻造温度窗口窄,大尺寸坯料温度下降速度难以控制,一旦终锻温度过低,塑性不足,内部产生微裂纹。不同材质筒体,工艺差异巨大:316L 筒体要严防敏化,双相钢筒体要保障两相组织均衡,310S 耐高温不锈钢筒体要控制高温晶粒粗化。
山西永鑫生重工拥有成熟的大型不锈钢筒体全流程制造体系。原材料选用大型真空冶炼钢锭,进厂光谱复检成分,剔除成分超标、内部缺陷严重的坯料。坯料入炉,采用长时间分段梯度升温,缓慢加热,减小坯料内外温差,规避加热裂纹。锻造工序依次开展镦粗,打碎钢锭原始粗大铸态组织,压实内部缩松气孔;随后冲孔、拔长,多道次渐进成型,控制每道次变形量,保证筒体壁厚均匀,同心度达标,锻造比满足承压设备要求,形成连续完整金属流线。锻造过程实时监测坯料温度,严格把控始锻、终锻温度,避免低温锻造产生内部微缺陷。
锻造完成后的热处理,是筒体性能稳定的关键。奥氏体不锈钢锻件,进行固溶热处理,高温保温之后快速水冷,溶解晶界碳化物,保障耐蚀性能;2205 双相不锈钢筒体,固溶处理后快速冷却,保障奥氏体与铁素体双相组织均衡;310S 耐高温筒体,控制固溶工艺,避免晶粒过度长大。大尺寸筒体热处理,炉内温度场均匀性管控难度大,永鑫生大型热处理炉配备多点测温系统,实时监控炉内温度,保证筒体整体受热均匀,整支筒体组织性能一致。
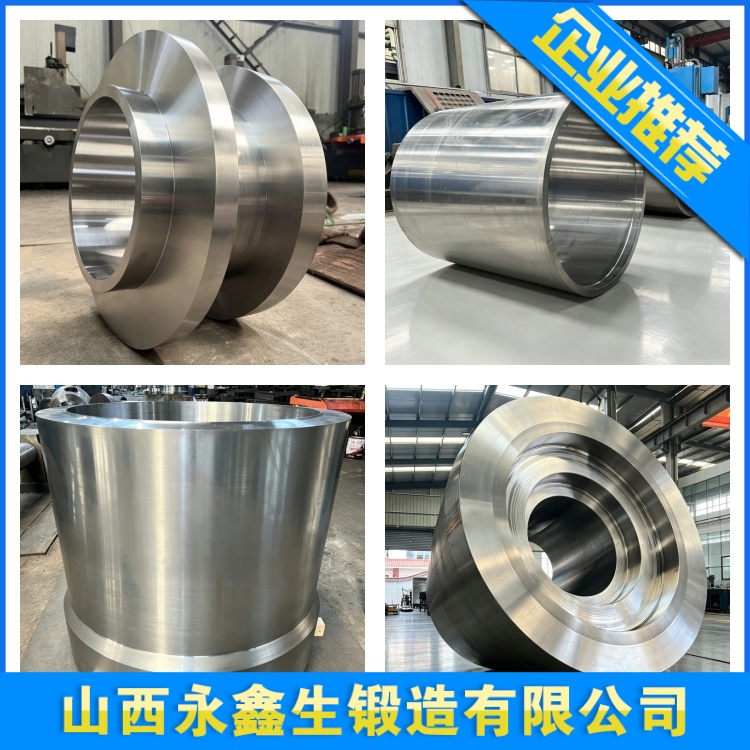
无损检测环节,大型筒体锻件执行严苛探伤检测。筒体内壁、外壁开展超声波 UT 探伤,检测筒体壁厚方向内部缺陷;内外表面采用渗透 PT 探伤,排查表面微裂纹。筒体属于承压部件,缺陷检出标准严格,任何超标缺陷都必须处理,不合格锻件禁止出厂。同时截取筒体本体试样,开展拉伸、冲击、腐蚀试验,检测筒体本体材料力学性能与耐蚀性能,出具完整压力容器专用材质证明,满足特种设备监检要求。
大型不锈钢筒体锻件应用场景广泛。石油化工反应器筒体、高压换热器筒体、煤化工设备筒体、海水淡化高压筒体、核电辅助设备筒体,都大量使用整体锻造不锈钢筒体。化工反应器内部,高温高压 + 酸碱腐蚀介质,筒体一旦失效,会造成重大安全事故,整体锻造筒体无焊缝,大幅提升设备安全冗余,延长检修周期。食品医药无菌反应釜筒体,选用 304、316L 锻造筒体,组织致密,表面抛光后无孔隙,不易滋生细菌,满足洁净生产要求。
在生产交付服务上,永鑫生重工可按照客户图纸定制筒体尺寸,按需完成粗加工、内外圆精加工,控制筒体圆度、壁厚公差,支持分段制造、现场技术对接。项目前期,技术工程师结合设备设计压力、介质、温度,推荐合适不锈钢材质,评估锻造可行性,提前预判制造风险,优化锻造工艺。
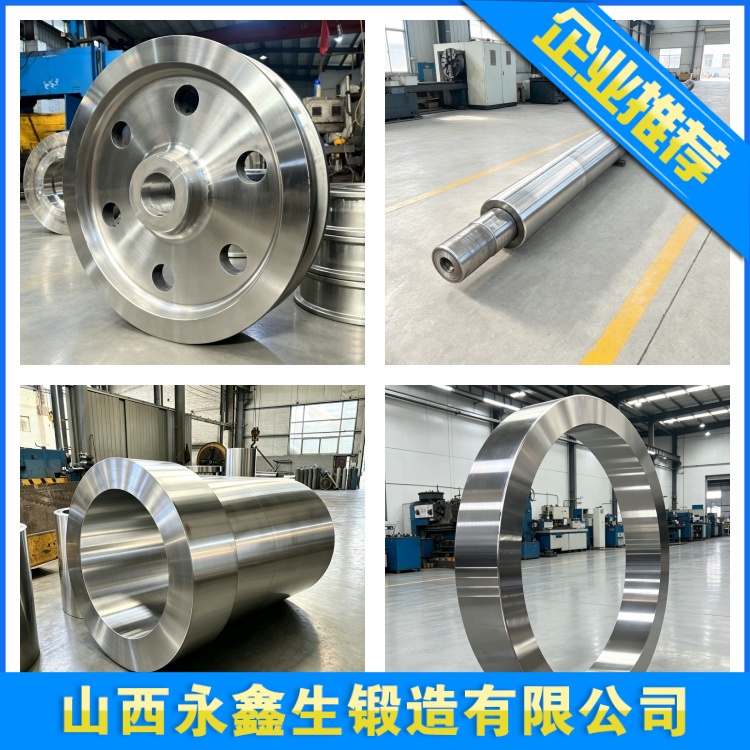
三十年重型锻造积淀,山西永鑫生重工持续突破大尺寸不锈钢筒体锻造技术壁垒,依靠重型锻造装备、热处理与无损检测能力,生产高品质整体锻造不锈钢筒体,服务石化、煤化工、核电、海工压力容器领域,持续配套三一、振华、华锐、太重等国内头部装备企业,以一体化无焊缝锻件,筑牢压力容器安全防线。
建站咨询热线
0350-6066666