

扫一扫微信二维码
扫一扫微信二维码
不锈钢锻件凭借优良的耐腐蚀性能、高温力学性能与低温韧性,广泛应用于石油化工、海洋工程、能源装备、食品医药、核电等关键领域,是腐蚀工况下不可替代的核心零部件。与碳钢锻件相比,不锈钢导热性能差、变形抗力大、合金元素复杂,加热、锻造、热处理每一道工序管控稍有偏差,就会出现晶粒粗大、锻造裂纹、晶间腐蚀等隐患,直接影响设备运行安全。不锈钢锻件生产是一套完整闭环体系,从原材料复验、分段加热、锻造成型、专项热处理到无损检测,全流程严格管控,才能够产出组织均匀、耐蚀性能稳定的合格锻件。
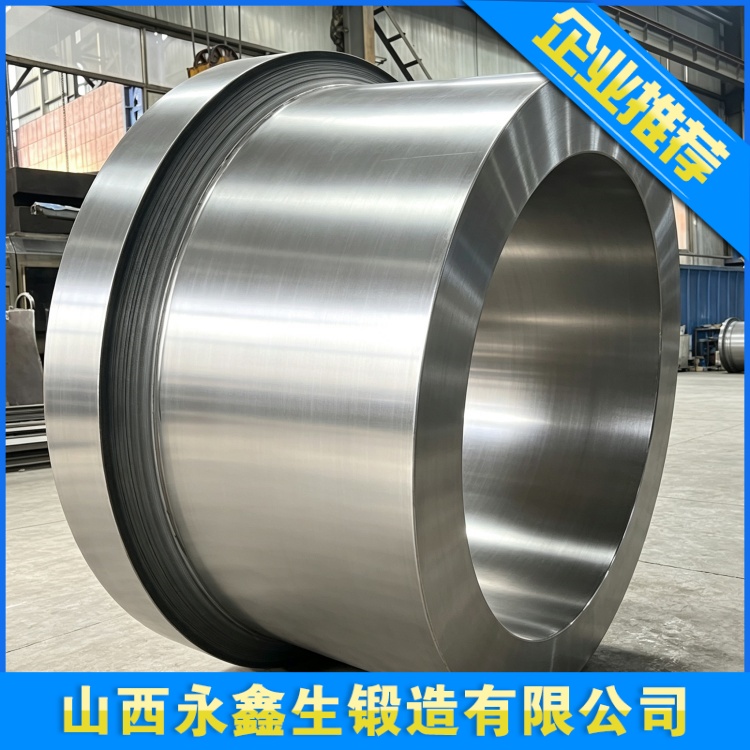
原材料入厂检验是不锈钢锻件质量的第一道关口。不锈钢锻件常用牌号包含 304、316L、321 奥氏体不锈钢,2205、2507 双相不锈钢,410、420 马氏体不锈钢等,不同牌号铬、镍、钼、氮元素含量差异巨大,直接决定锻件耐蚀能力与锻造工艺窗口。原材料优先选用真空精炼或电渣重熔钢锭,降低非金属夹杂物、气体含量。原料进厂后开展光谱成分复核,核对合金元素,严控碳、硫、磷有害杂质,同时检测氢含量,规避大截面锻件氢致裂纹风险。同时对钢坯表面做全面打磨清理,去除起皮、裂纹、氧化缺陷,不合格坯料严禁流入下道工序。根据成品尺寸、锻造比要求精准下料,合理切除钢锭冒口与底部渣层,不能为提高成材率随意缩减切除量,防止缩孔、夹渣残留在锻件芯部。
加热工艺是不锈钢锻造的关键难点。不锈钢导热系数远低于普通碳钢,低温阶段导热差,如果直接投入高温炉膛,坯料表层快速升温,芯部升温缓慢,内外温差产生巨大热应力,极易催生内部微裂纹。生产中必须执行梯度分段加热制度,800℃以下缓慢升温,减小表里温差;温度超过 900℃之后,再提升加热速率。奥氏体不锈钢始锻温度一般控制在 1150 1200℃,终锻温度不得低于 850℃;温度过高容易产生过量 δ 铁素体,造成塑性下降,锻造开裂;终锻温度过低,材料变形抗力急剧上升,碳化物沿晶界析出,不仅锻造容易开裂,后期还会埋下晶间腐蚀隐患。马氏体、双相不锈钢要进一步收窄温度区间,严格避免火焰直吹坯料,控制炉内气氛,防止锻件表面渗碳,一旦发生渗碳,晶界铬元素被消耗,耐腐蚀性能会出现不可逆下降。
锻造成型环节重点把控锻造比、变形方式与单道次压下量。自由锻生产法兰、轴类、筒体、管板类不锈钢锻件,依靠油压机与锻造操作机配合,采用镦粗、拔长、冲孔等工艺实现组织改善。锻造比需要按材质与工况分级设定,奥氏体不锈钢锻件有效锻造比不小于 3,重要承压部件锻造比达到 4 6,依靠充分变形打碎铸态粗大晶粒,焊合钢锭内部微小疏松,让金属流线沿零件外形连续分布,杜绝流线切断问题。奥氏体不锈钢变形抗力大,采用多火次、轻压快锻成型,避免单次重击造成应力集中;大截面锻件采用中心压实工艺,保证芯部得到充分变形。双相不锈钢锻造过程,要控制总变形量,防止两相比例失衡;马氏体不锈钢锻后不能空冷,需要进入缓冷坑缓慢降温,防止快速冷却出现冷裂纹。锻造完成后及时整形校正尺寸,做好标识流转,避免混料。
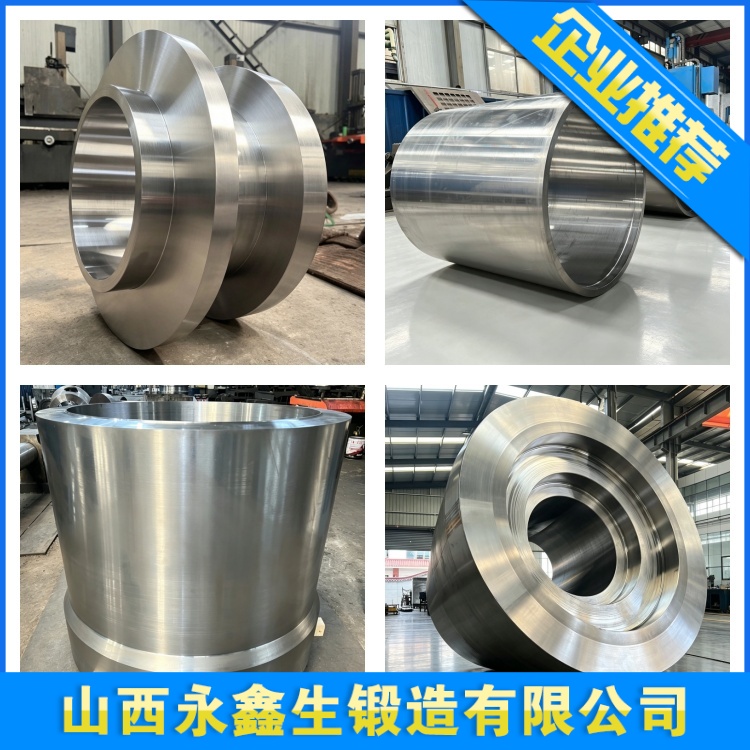
热处理直接决定不锈钢锻件最终耐蚀性能,是区别于普通碳钢锻件的核心工序,很多锻件后期腐蚀失效,根源就是热处理不到位。奥氏体不锈钢锻件需要进行固溶处理,将锻件加热至 1040 1100℃充分保温,让晶界析出的碳化铬重新溶入基体,之后快速水冷,快速跨过 450 850℃敏化温度区间,避免碳化物再次析出,保障抗晶间腐蚀能力。双相不锈钢 2205、2507 固溶之后必须水淬,严格控制奥氏体与铁素体两相比例在 40% 60% 区间,抑制 σ 相脆性相析出;马氏体不锈钢锻件需要淬火加回火处理,调整硬度与韧性匹配;稳定化 321 不锈钢,根据需求执行稳定化热处理,进一步提升抗晶间腐蚀能力。每一批次锻件放置随炉试样,跟随锻件完成全部热处理流程,用于理化性能检测,真实反映锻件本体组织状态。
精加工与多级无损检测构成质量的最后屏障。热处理完成后开展粗加工,去除大部分余量,暴露表面潜藏缺陷;精加工严格控制尺寸公差、形位公差,应力集中位置合理加大过渡圆角。不锈钢加工存在加工硬化现象,加工过程合理选择刀具与切削参数,避免表面过热烧伤。不锈钢多数为非磁性材料,表面缺陷主要依靠渗透检测 PT,内部缺陷采用超声波 UT 检测,按照 GB/T6402、NB/T47013 标准执行,重要承压锻件增加金相抽样检验,核查晶粒度、组织状态,评估耐蚀性能。全部工艺记录、热处理曲线、检测报告完整归档,实现每件锻件全流程可追溯。
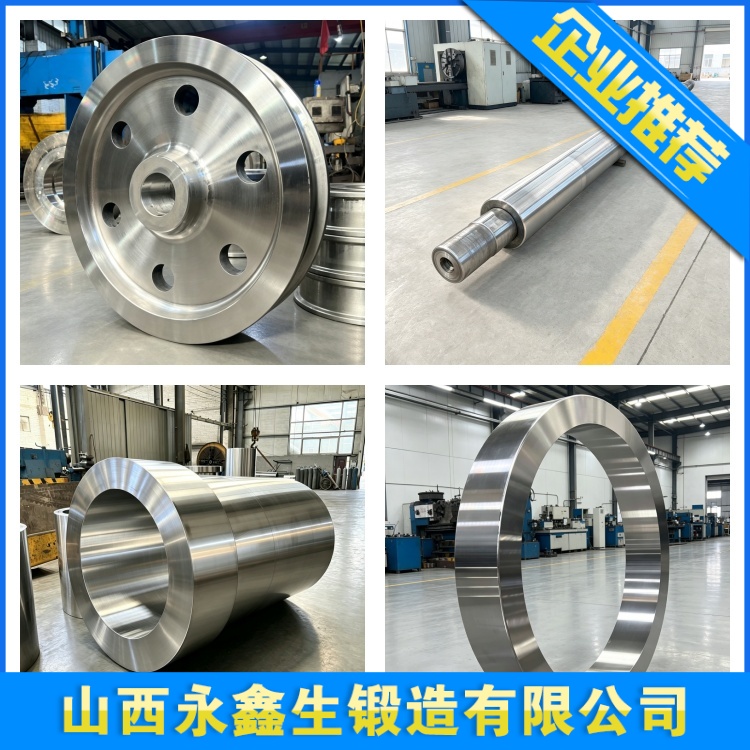
当前化工、海洋、能源装备不断向高压强腐蚀工况升级,市场对不锈钢锻件综合性能要求持续提高。部分制造企业为压缩成本,简化梯度加热、降低锻造比、省略完整固溶处理,造成锻件外观尺寸合格,但内部组织、耐蚀性能不达标,投入使用后出现提前腐蚀失效,给下游设备带来重大安全隐患。不锈钢锻件制造不能只追求外形合格,更要兼顾内部组织、耐蚀性能、力学指标,落实全链条工艺管控,才能够为腐蚀工况装备提供安全可靠的锻件产品。
建站咨询热线
0350-6066666