

扫一扫微信二维码
扫一扫微信二维码
不锈钢锻件要成为高端装备中安全可靠的关键零件,其品质绝非一朝一夕之功,而是从原材料进厂到成品交付全流程层层把关的结果。对于像山西永鑫生重工这样的专业锻造企业而言,每一道工序都是质量链条上不可松懈的一环。下面我们从原料、加热、锻造、热处理、机加工、检验到包装交付,完整梳理不锈钢锻件的品质保障之路。
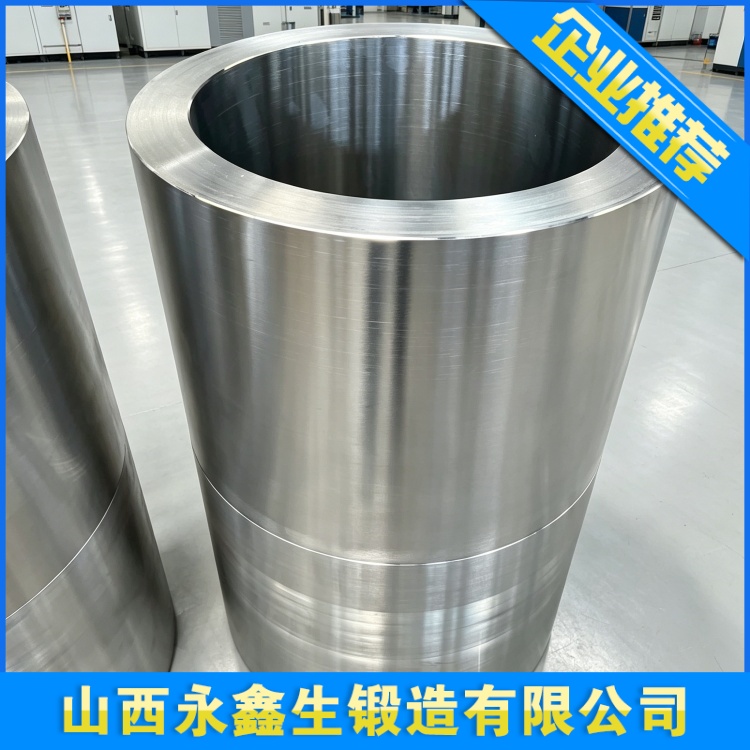
第一步是原材料的严格把关。不锈钢锻件的质量起点在坯料。采购的钢锭或轧制棒料必须来自合格供方,附有完整的质量证明书,化学成分、炉号、批次、冶炼方式等信息清晰可溯。入厂后还要进行复验,核对主要合金元素含量是否满足标准要求,必要时检查低倍组织,确认无严重的偏析、缩孔、疏松等冶金缺陷。只有源头可靠,后续锻造工艺才能建立在稳定的材料基础之上。对重要用途的不锈钢锻件,还需确认钢的纯净度,控制有害杂质元素含量,为耐蚀性和综合性能打下基础。
第二步是下料与加热。不锈钢导热系数低,加热过快极易产生内外温差和热应力,导致开裂,因此加热必须分阶段缓慢升温,充分保温,保证内外温度均匀。加热温度要根据钢种和锻造工艺合理设定,既不能过高以免晶粒粗大、甚至发生过热过烧,也不能过低以免变形困难。加热炉炉温要准确监测、定时记录,确保每支坯料受热状态一致。从下料开始,每件坯料都要做好炉号、件号的标识传递,确保全程可追溯。
第三步是锻造成形。锻造是赋予不锈钢锻件核心价值的关键工序。通过镦粗、拔长等多次变形,一方面打碎铸态或原始轧态组织、焊合内部孔洞、消除偏析,使组织致密化;另一方面控制变形量和变形方式,使金属流线沿锻件受力轮廓合理分布,提高锻件承载能力。锻造比要合理控制,过小则变形不充分、组织改善有限,过大则增加开裂风险。终锻温度和末道变形量尤为关键,直接决定晶粒细化程度。锻造操作要遵循先轻后重、均匀受力的原则,操作工人根据钢种特性掌握火次和锤击轻重,保证锻件表面无折叠、裂纹等缺陷,尺寸留足加工余量。
第四步是热处理。锻造后的不锈钢锻件必须经过恰当的热处理才能获得目标组织和性能。奥氏体不锈钢通过固溶处理,使碳化物和析出相充分固溶,恢复并提高耐蚀性;马氏体不锈钢通过淬火与回火调整强度与韧性;双相不锈钢则通过合适的固溶温度平衡两相比例,避免有害相析出。热处理工艺的温度、保温时间、冷却方式都要严格执行工艺规程,加热设备须定期校准,热电偶准确测温,保证同炉锻件性能均匀一致。
第五步是机加工。热处理后的锻件按图纸进行车、铣、钻等机加工,去除氧化皮和余量,达到规定的尺寸精度与表面粗糙度。不锈钢加工硬化倾向明显,需选用合适的刀具与切削参数,避免加工变形和表面缺陷。对重要表面,机加工后还要注意保护,防止磕碰划伤影响最终品质。
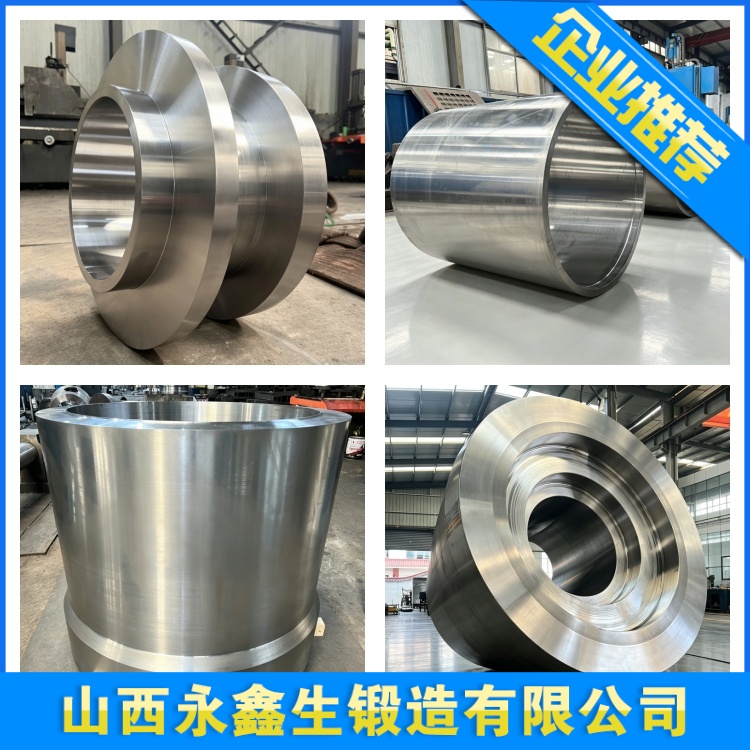
第六步是检测检验,这是品质把关的核心关口。不锈钢锻件通常需要进行化学成分复验、力学性能试验,包括抗拉强度、屈服强度、延伸率、冲击韧性等;对耐蚀性要求高的场合,还要进行晶间腐蚀试验,验证固溶处理的充分程度;对承压和受力关键件,要进行超声波探伤等无损检测,确认内部无超标缺陷。硬度检测则快速复核热处理效果。检验项目依据订货技术条件和相关标准执行,检测数据如实记录,形成完整的质量证明文件,保证每一件交付锻件都可追溯、可复验。
最后是标识、包装与交付。合格锻件要按标准进行钢印标识,注明牌号、炉号、件号、批次等信息,与质量证明书一一对应。包装要防潮、防碰、便于运输,确保锻件完好送达客户现场。交期和质量承诺的兑现,是企业赢得长期信任的基础。
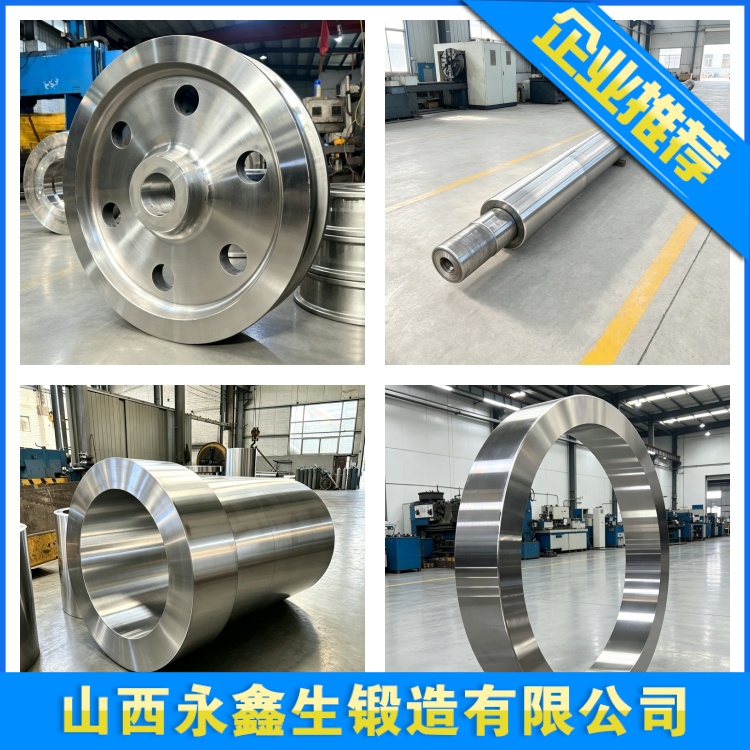
山西永鑫生重工股份有限公司在长期的不锈钢锻件生产中,建立了从原材料复验、过程控制到成品检验的一整套质量保证体系,各工序岗位责任明确、记录完整、检测数据真实可查。正是凭借对每一道工序的严苛把关,企业才能持续向化工、石化、能源、船舶、海洋工程等领域交付质量稳定可靠的不锈钢锻件,为客户的装备安全和长期运行保驾护航。品质从来不是一句口号,而是从坯料到成品每一步都落在实处的责任与坚持。
建站咨询热线
0350-6066666