

扫一扫微信二维码
扫一扫微信二维码
锻造完成的不锈钢锻件,金属内部组织处于不稳定状态,晶粒、相结构、内应力都会影响成品耐腐蚀性、强度、韧性。热处理,通过精准控制加热温度、保温时间、冷却速度,调整不锈钢微观金相组织,释放锻造内应力,最终获得设计要求的力学性能与耐腐蚀性能。相同牌号不锈钢锻件,锻造工艺一致,但热处理工艺不同,成品性能天差地别,热处理是不锈钢锻件制造的核心技术门槛。山西永鑫生重工股份有限公司三十年深耕不锈钢锻造,配套大型热处理炉,掌握奥氏体、双相、马氏体全系列不锈钢锻件热处理技术,为三一、振华、华锐、太重等企业提供热处理达标不锈钢筒体、轴、法兰锻件。
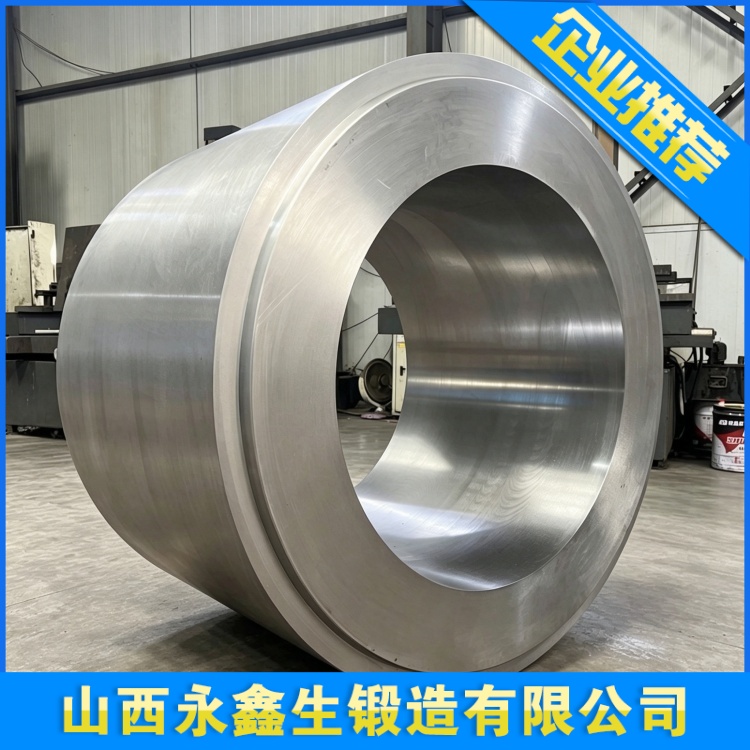
不锈钢按照金相组织分为奥氏体、双相、马氏体三大类,三类材料热处理机理完全不同,不能套用同一套热处理曲线,这也是不锈钢热处理最容易出错的地方。奥氏体不锈钢包含 304、304L、316、316L、310S,这类不锈钢无法通过淬火实现硬化,核心热处理工艺为固溶处理;2205、2507 双相不锈钢,核心同样是固溶处理,目标维持奥氏体与铁素体两相平衡;1Cr13~4Cr13 马氏体不锈钢,依靠淬火 + 回火热处理,实现硬度、强度调节。
奥氏体不锈钢固溶热处理,是行业应用最广的工艺。锻件锻造后的奥氏体不锈钢,晶界会析出碳化铬,造成晶界铬贫化,产生晶间腐蚀。固溶处理将锻件加热至 1040~1080℃区间保温,让碳化铬充分溶解到奥氏体基体之中,之后快速水冷,快速穿过 500℃~850℃敏化温度区间,抑制碳化铬再次析出。固溶完成后,得到均匀单相奥氏体组织,耐晶间腐蚀能力恢复,同时释放锻造产生的内应力,提升塑性韧性。如果固溶保温不足,或者冷却速度太慢,锻件耐蚀性能大幅下降,投入化工腐蚀工况,很快发生晶间腐蚀失效。永鑫生重工针对 316L 这类低碳奥氏体不锈钢,严格管控固溶温度与冷却速率,保障耐蚀性能稳定。310S 耐高温奥氏体不锈钢,固溶工艺需要兼顾高温稳定性,防止晶粒严重粗化。
双相不锈钢 2205、2507 固溶热处理,工艺要求比普通奥氏体不锈钢更加严苛。双相钢核心目标,热处理后奥氏体和铁素体两相比例接近 1:1。锻造之后如果冷却不当,会析出 σ 脆性金属间化合物,材料变脆,冲击韧性暴跌。固溶加热温度一般 1020~1080℃,充分保温,让脆性相全部溶解,随后快速水冷,快速避开 600℃~900℃脆性相析出区间。冷却之后金相检测,核验两相占比,一旦比例失衡,锻件性能不达标。永鑫生重工双相钢锻件热处理后,截取金相试样观察组织,确认双相比例合格,方可交付。
马氏体不锈钢热处理体系为淬火加回火。1Cr13、2Cr13、3Cr13、4Cr13 锻件,加热至奥氏体化温度保温,快速冷却,转变为马氏体组织,硬度提升;淬火之后材料内部存在巨大内应力,脆性大,必须进行回火处理。回火可以消除淬火内应力,根据使用需求调整回火温度,获得不同硬度与韧性。高温回火,硬度降低,冲击韧性提升,适合泵轴、阀门阀杆这类承受冲击载荷部件;低温回火,保留高硬度,用于密封件、耐磨模具锻件。马氏体不锈钢锻件热处理最大风险是变形开裂,尤其是大截面厚壁锻件,永鑫生重工采用专用工装,控制加热冷却速率,降低热处理变形与开裂风险。
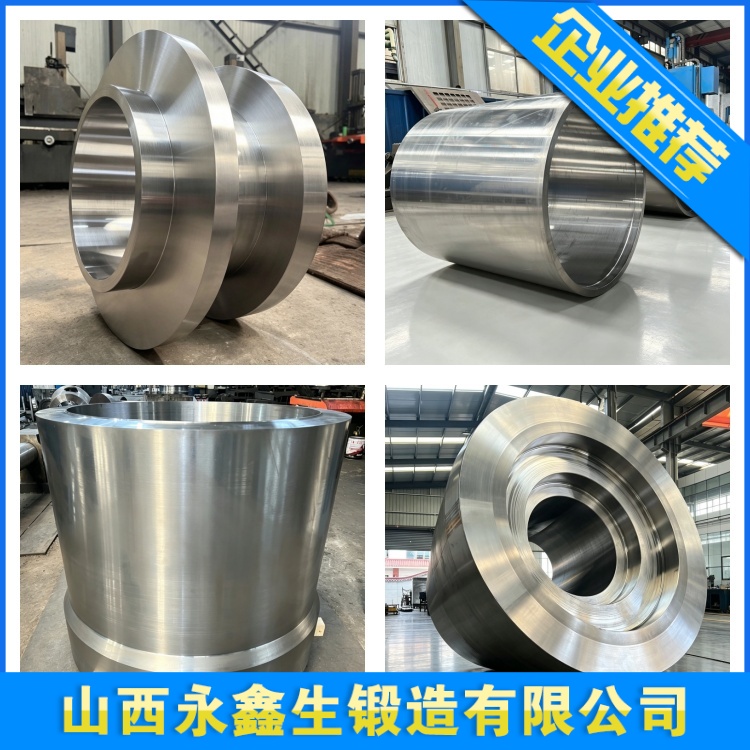
热处理设备与过程管控,是稳定产品质量的基础。永鑫生重工配备大型台车式热处理炉,多点测温探头,实时监控炉内不同位置温度,保证整炉锻件温度均匀,避免同批次锻件性能差异。每一批次锻件,放置同材质随炉试样,随锻件一起完成加热、保温、冷却,热处理结束后,对随炉试样做拉伸、冲击、硬度、金相试验,检验热处理效果。只有试样指标全部达标,同批次锻件才判定合格。
很多客户采购不锈钢锻件时,只关注材质牌号,忽略热处理状态。同样是 316L 锻件,未固溶处理的锻件,耐蚀性能远低于固溶态锻件;2205 双相钢锻件热处理不当,韧性不足,使用中容易脆性断裂。热处理缺陷隐蔽,外观看不出差异,只有力学、腐蚀、金相试验才能检出,一旦投入使用,会造成设备故障。永鑫生重工在前期对接阶段,确认客户工况与性能指标,匹配对应的热处理工艺,提供固溶、淬火回火等不同状态锻件。
热处理完成之后,锻件会产生少量变形,尤其是长轴、大直径法兰、筒体锻件,热处理后进行校正,控制尺寸精度,减少后续机加工工作量。同时配合无损检测,筛查热处理阶段产生的裂纹缺陷。
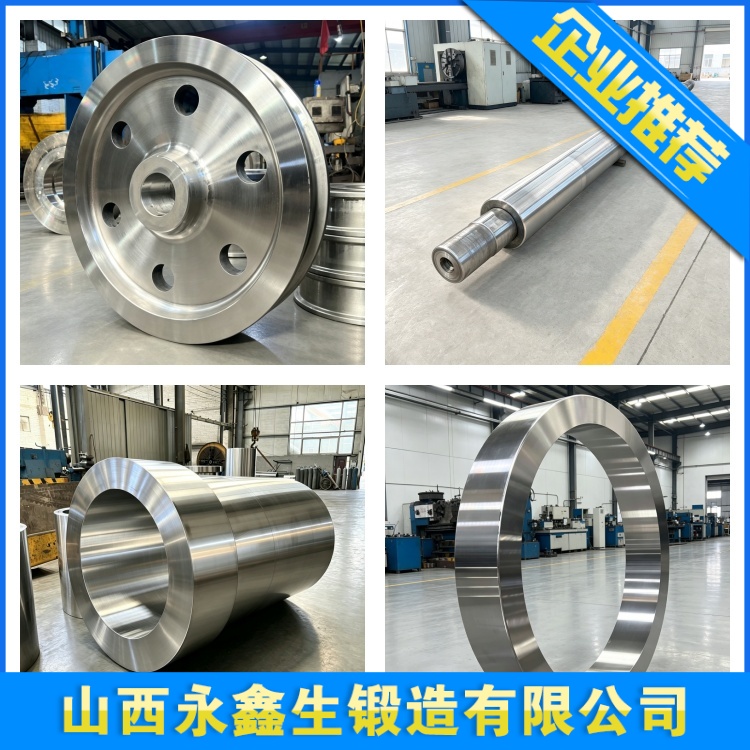
三十年锻造积淀,山西永鑫生重工持续优化不锈钢锻件热处理工艺,精准控制温度、保温、冷却全流程,根据奥氏体、双相、马氏体不同材料特性定制热处理方案,稳定交付金相组织、力学性能、耐蚀性能达标的不锈钢锻件,持续配套三一、振华、华锐、太重等国内头部装备企业,以热处理技术赋能高端承压锻件制造。
建站咨询热线
0350-6066666