

扫一扫微信二维码
扫一扫微信二维码
在化工装备、阀门、压力容器、海洋机械零部件生产制造领域,不锈钢铸件和不锈钢锻件是两种主流零部件成型方式,很多项目设计选型阶段,经常会纠结选择铸件还是锻件。二者成型机理完全不同,带来组织结构、力学性能、耐疲劳性能、制造成本、适用工况存在明显差异,没有绝对的孰优孰劣,只有是否适配项目实际工况需求。充分对比不锈钢锻件与铸件的各项特性,理清选型取舍逻辑,对工程设计、采购工作具备很高参考价值。
不锈钢铸件生产是将冶炼熔融的不锈钢液体,浇注入砂型或者精铸模具型腔,金属液冷却凝固之后得到零部件毛坯。铸造工艺优势在于成型能力强,可以制作结构形状十分复杂、内部型腔复杂的零部件,零件外形自由度高,能够直接做出异形曲面、复杂内腔结构;单件生产前期投入主要是模具,对于结构复杂件,铸件毛坯加工余量更小,材料利用率相对占优,批量生产时成本可控。但是铸造工艺固有短板同样突出,金属从液态向固态凝固过程,会产生一系列原生缺陷。凝固过程先后顺序不同,铸件内部极易出现缩孔、缩松;钢液冶炼、浇注过程容易带入非金属夹渣物;金属凝固结晶形成粗大树枝状铸态晶粒,金属流线杂乱无序,存在大量晶界缺陷。即便经过热处理,铸件也很难完全消除铸造带来的先天组织短板。在承受交变疲劳载荷、冲击载荷工况,铸造缺陷会成为裂纹萌生点,零部件容易发生早期失效,承压高载荷工况,铸件安全冗余相对有限。受工艺限制,大截面厚壁铸件,内部缩松缺陷控制难度会显著提升。
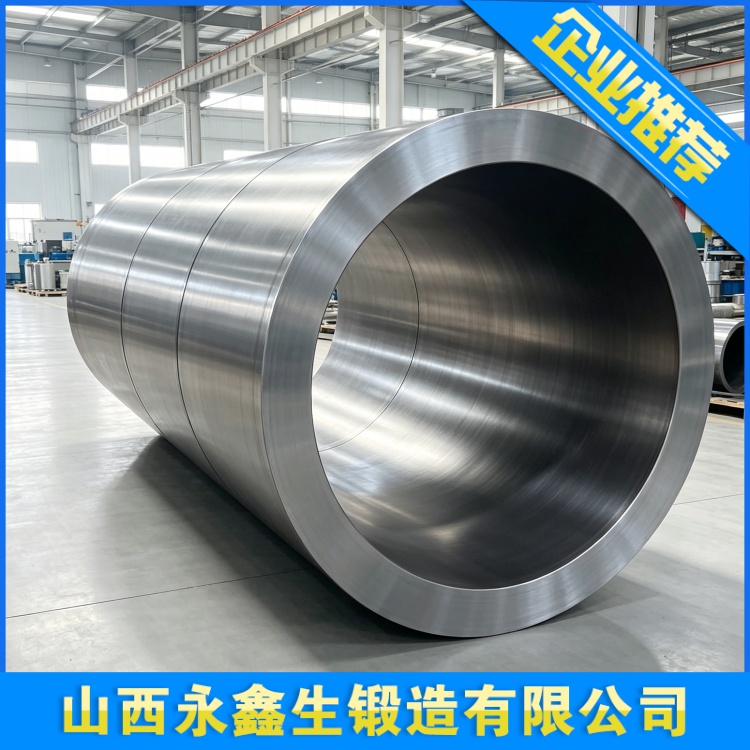
不锈钢锻件,是将固态不锈钢钢坯加热至再结晶温度以上,依靠压力设备施加巨大外力,使固态金属发生塑性变形,获得目标毛坯外形。锻造外力作用之下,钢坯原本粗大铸态树枝晶被打碎,重新再结晶生成细小均匀等轴晶粒;钢锭内部微小疏松、孔洞,在足够锻造比压力下被压实焊合;金属顺着零件受力轮廓形成连续流畅金属流线,流线完整连续不被切断。以上组织变化带来性能提升,同牌号不锈钢,锻件抗拉强度、屈服强度、冲击韧性、抗疲劳性能普遍比铸件高出 20% 30%,抗交变载荷能力优势尤其明显。锻造工艺短板同样客观存在,自由锻很难成型特别复杂曲面内腔结构,更适合筒体、法兰、轴类、环形等结构相对简洁的零部件;模锻可以实现相对复杂外形,但模具制作成本高,适合大批量产品,小批量非标大件采用锻造,毛坯加工余量偏大,材料消耗、加工工时成本更高,生产周期相比铸件更长。
力学性能维度对比,静态单向拉伸工况下,合格铸件经过热处理之后,抗拉、屈服数值可以接近锻件标准下限,二者差距不算特别悬殊。但是冲击韧性、疲劳性能差距会明显拉开。铸件内部微小缩松、夹杂,在静态拉力下不一定立刻失效,但设备长期运行承受交变循环载荷,缺陷位置产生应力集中,逐步萌生裂纹,随着循环次数增加裂纹持续扩展,最终发生疲劳断裂。很多实际案例中,同样牌号不锈钢,铸件零部件短期测试合格,投入现场运行一段时间之后,出现疲劳开裂,而锻件依靠致密均匀组织与连续金属流线,抗疲劳寿命大幅优于铸件。对于承受冲击载荷零部件,锻件冲击韧性更高,抗冲击破坏能力更强。
耐腐蚀性能方面,二者基材牌号一致的前提下,理论基础耐蚀能力接近,但实际工况表现存在差距。铸件内部缩松、缝隙位置容易积存腐蚀介质,形成缝隙腐蚀;铸造组织成分偏析,局部合金元素分布不均匀,部分区域耐蚀能力下降。锻件经过大变形锻造,合金元素扩散更加均匀,组织致密没有缝隙孔洞,腐蚀介质难以侵入基体内部,同等材质下,锻件实际抗腐蚀服役表现优于铸件。当然不管铸件还是锻件,最终耐腐蚀性能很大程度取决于热处理工艺,如果固溶处理失效,即便是锻件同样会发生晶间腐蚀问题,热处理工艺执行到位是前提条件。
缺陷控制与检测角度,铸件缺陷类型多,缩孔、缩松、气孔、夹渣、热裂纹、冷裂纹都有可能出现,缺陷形态复杂,部分分散点状缩松很难完全消除,只能控制在标准允许范围。不锈钢锻件主要风险集中在锻造裂纹、折叠、原材料带入夹杂,只要原材料管控到位,锻造、热处理工艺规范执行,内部可以做到高致密度,大的孔洞类缺陷基本可以消除。无损检测层面,铸件超声波探伤回波信号复杂,缺陷定性判定难度更高;锻件内部组织均匀,超声检测缺陷识别更加清晰准确,缺陷检出可靠性更高。
成本与周期对比需要分场景看待。结构复杂、批量大的中小型零部件,铸造工艺成本更低,交货周期短;结构简单的大型承压件,筒体、大法兰、主轴类,同等安全等级下,锻件综合成本会高于铸件。但是要综合全生命周期成本考量,如果零部件处于关键高危工况,铸件出现失效停机,造成生产线停产、安全事故带来的损失,会远远超过零部件采购差价,这种场景不能只看毛坯采购单价。
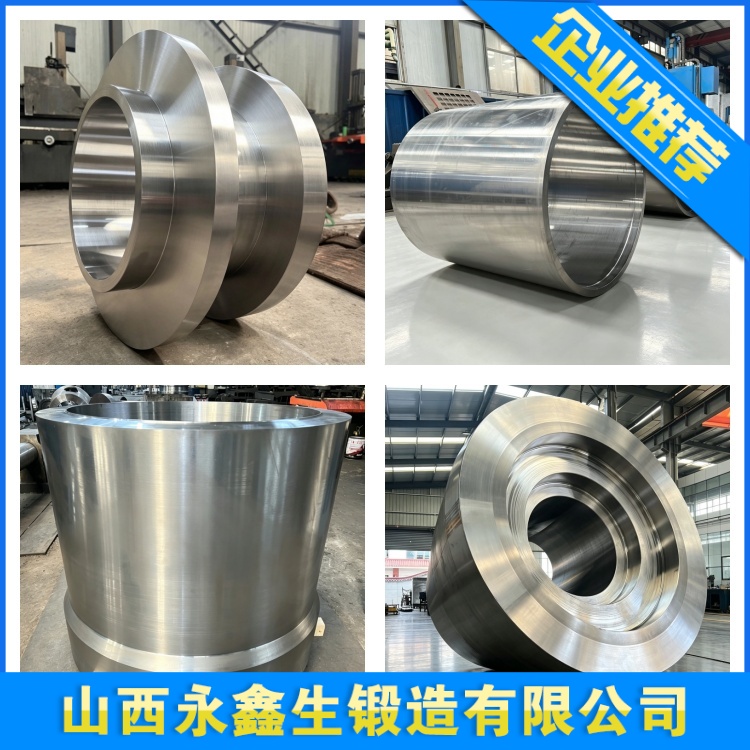
选型取舍需要结合五大维度综合判断。第一看载荷工况:零部件承受交变疲劳载荷、冲击载荷、高压承压工况,设备故障后果严重,优先选用不锈钢锻件;设备只承受静态载荷,失效风险低,允许一定安全冗余,结构特别复杂,铸件可以作为合理选择。第二看零部件结构外形:外形复杂,带有复杂内部型腔,锻造很难成型,优先铸造;外形以筒、环、轴、法兰类回转体结构,锻造工艺适配度高,优先锻件。第三看介质腐蚀等级,强腐蚀介质,缝隙腐蚀风险高,优先锻件,致密组织减少腐蚀介质藏匿空间。第四看产品批量:大批量标准化中小型零件,模锻或者铸造都可以评估;单件、小批量大型非标件,自由锻灵活性更强。第五看标准规范要求,压力容器、核电、高压阀门等行业规范,部分关键承压部位强制要求采用锻件,必须遵循行业规范。
工程实践中存在很多误区,部分项目单纯追求采购低价,关键承压部件选用铸件替代锻件,后期出现故障;也有部分场景不分结构,一律选用锻件,造成不必要成本浪费。还有部分用户认为,铸件热处理之后性能就等同于锻件,实际上热处理无法消除铸造带来的先天疏松、流线缺陷,只能改善金相,不能实现锻压带来的压实致密效果。同时需要明确,不是选了锻件就万事大吉,如果原材料差、锻造比不足、热处理工艺失控,不锈钢锻件同样会出现质量缺陷。铸件如果严格执行冶炼、铸造、热处理全套工艺,严格无损检测,也可以满足非关键工况使用需求。
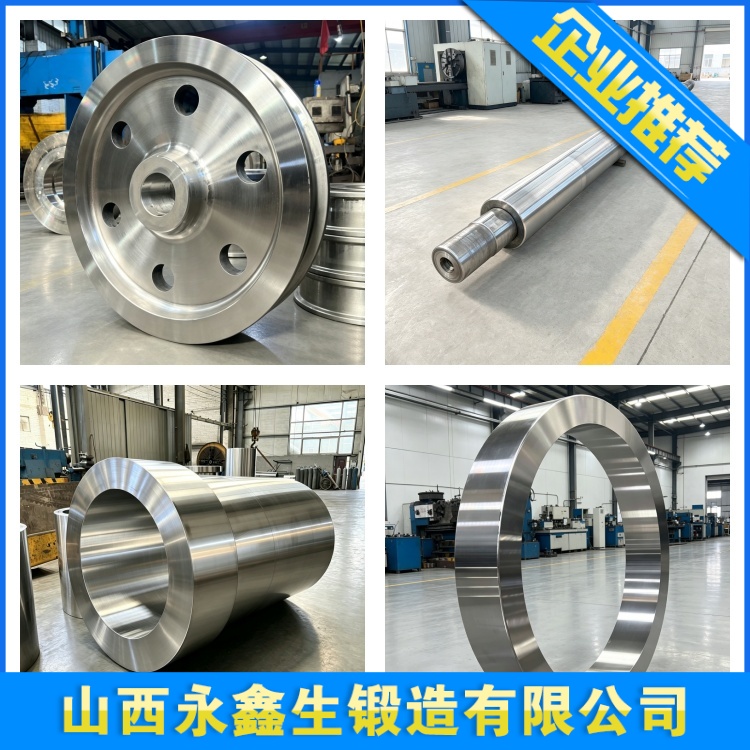
总而言之,不锈钢铸件和锻件没有简单好坏之分,核心匹配工况风险等级。风险高、载荷交变冲击、高压承压,故障代价大,优先不锈钢锻件;结构复杂静态载荷,风险等级低,可选用合格铸件。设计、采购环节充分梳理工况条件,结合行业规范,平衡安全性能、结构工艺可行性、采购成本、全生命周期风险,做出科学选型,既不盲目追求锻件造成成本浪费,也不能一味压缩成本选用铸件带来重大安全隐患。
建站咨询热线
0350-6066666