

扫一扫微信二维码
扫一扫微信二维码
在我国装备制造业转型升级的大背景之下,高端零部件的质量水平直接决定整套装备的运行稳定性、使用寿命与安全系数,不锈钢锻件作为耐腐蚀工况下不可或缺的基础零部件,广泛应用于石油化工、海洋工程、核电装备、新能源、医药食品等众多关键领域。相比于普通碳钢锻件,不锈钢凭借铬、镍、钼等合金元素的配比,具备优良抗腐蚀能力、高温力学性能以及低温韧性,而锻造工艺进一步优化内部金属组织,让材料潜力得到充分释放,满足各类严苛工况的使用需求。
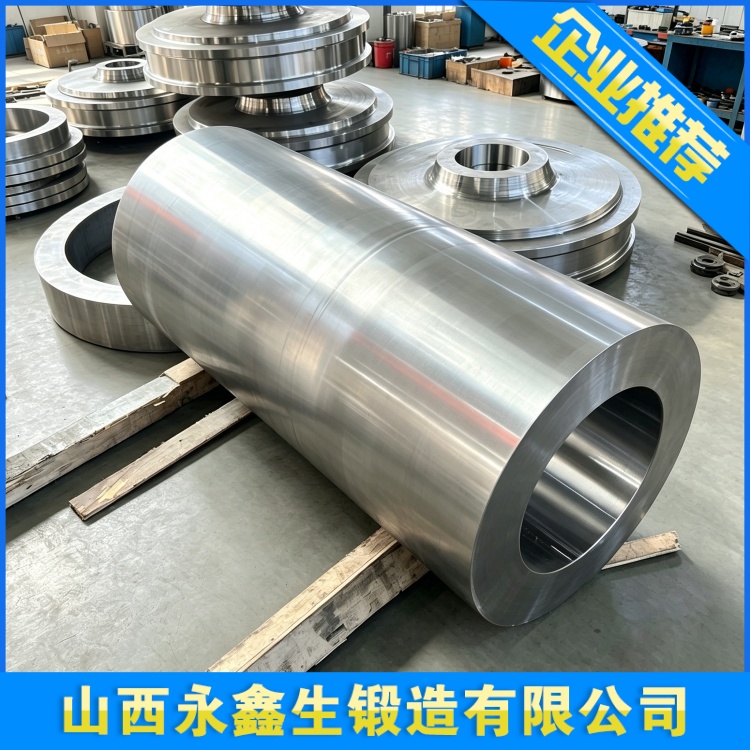
铸造与锻造是不锈钢零部件两大主流成型方式,二者性能差异十分明显。铸造是将熔融金属浇注入模具冷却成型,容易产生气孔、缩松、夹渣等内部缺陷,金属晶粒粗大,流线不连续,在交变载荷、冲击载荷作用下,容易出现疲劳失效问题。锻造则是对加热后的钢坯施加巨大压力,让金属发生塑性再结晶变形,破碎粗大铸态晶粒,消除钢锭内部疏松、微小孔洞等原生缺陷,金属流线顺着零件轮廓连续分布,整体致密度显著提升。经过锻造处理之后,同牌号不锈钢材料抗拉强度、屈服强度、抗疲劳性能普遍比铸件高出 20% 30%,抗冲击能力提升更为突出,适合长期承受重载、交变应力的关键结构件。
不锈钢锻件细分品类繁多,按照金相组织划分,主要分为奥氏体不锈钢、马氏体不锈钢、铁素体不锈钢、双相不锈钢以及沉淀硬化不锈钢五大类,不同系列材质的锻造特性、热处理方案、适用工况完全不同。奥氏体不锈钢代表牌号包含 304、316L、321 等,市场使用占比最高,塑性优良,耐腐蚀能力出众,但是加工硬化现象明显,锻造温度窗口狭窄,始锻温度一般控制在 1150 1200℃,终锻温度不能低于 850℃,一旦低于该温度继续锻打,极易产生表面或者内部裂纹,生产过程温控要求严苛。马氏体不锈钢以 410、420 为代表,可以通过淬火回火实现较高硬度,耐磨性能突出,但是淬硬倾向大,锻造冷却阶段管控不当极易开裂。双相不锈钢 2205、2507 兼顾高强度与优异抗点蚀、抗缝隙腐蚀能力,在海水、高氯化工介质环境优势明显,锻造需要严格把控两相比例;17 4PH 沉淀硬化不锈钢依靠时效析出强化相,强度级别很高,多用于航空航天、高端机械零部件,热处理分为固溶加时效两道工序,顺序不可颠倒。
从行业现状来看,国内不锈钢锻件市场规模持续扩张,下游清洁能源、海洋装备领域增速尤为突出,中国锻压协会统计数据显示,国内特种不锈钢锻件市场保持 6% 以上年均增速,核电、氢能装备领域需求增速超过 12%。过去很多高端大规格不锈钢锻件依赖进口,经过国内锻造企业多年技术积累,目前国内已经可以自主生产大直径筒体、法兰、轴类等各类不锈钢自由锻件,逐步实现国产化替代。但同时行业仍然存在技术门槛,不锈钢导热系数低、变形抗力大,加热、锻造、热处理每一步稍有疏忽,就会造成批量质量问题,很多中小型厂家缺少完整工艺体系,只追求外形尺寸达标,忽略内部金相组织、耐蚀性能,产品投入现场使用后短时间出现晶间腐蚀、疲劳开裂,给下游企业带来巨大经济损失。
不锈钢锻件全流程生产链条较长,包含原材料入厂复检、下料切割、梯度加热、多火次锻造、锻后热处理、粗加工、多维度无损检测、精加工、表面处理、成品入库等工序,每一道工序环环相扣,任何环节失控都会传导至最终成品质量。原材料是质量源头,不锈钢钢坯入厂不能只看材质证明书,必须开展光谱成分复检,核查铬、镍、钼、碳、氮等关键元素含量,同时配套超声波探伤,排查钢坯内部原生夹杂、缩孔缺陷,从源头规避先天质量隐患。加热工序不能照搬碳钢加热制度,不锈钢导热性能差,如果升温速度过快,坯料芯部与表层温差巨大,会产生巨大热应力引发开裂,需要采用分段梯度升温,保证内外温度均匀,大截面锻件要充分保证保温时间,确保合金元素充分固溶扩散。
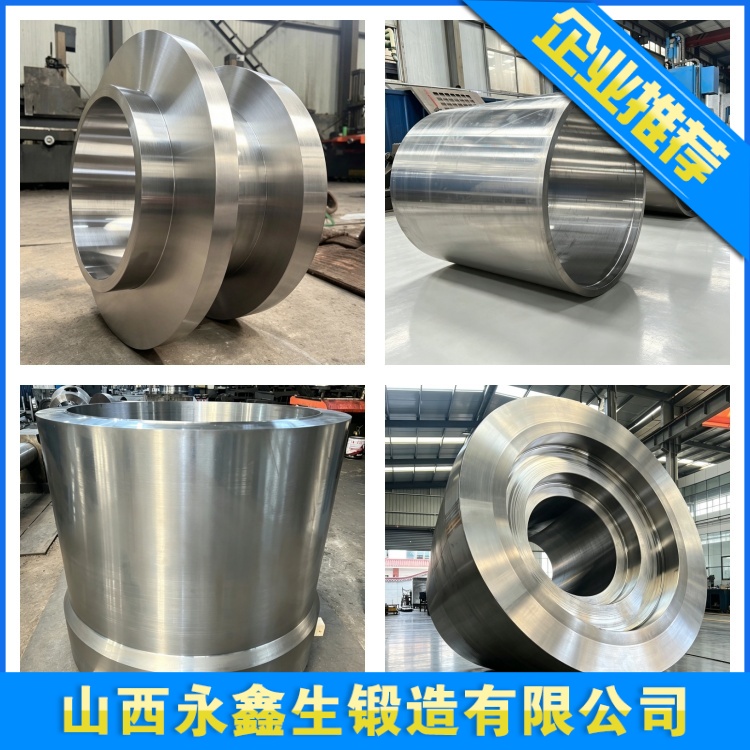
锻造环节需要匹配足够设备吨位,不锈钢变形抗力显著高于普通碳钢,如果设备压力不足,塑性变形只停留在表层,心部得不到充分锻透,会遗留疏松、组织偏析。锻造比是衡量锻件内部质量重要指标,关键承压零部件锻造比一般不小于 3,通过多火次镦粗、拔长反复变形,打碎铸态粗大晶粒,实现整体组织均匀细化。同时严格监控终锻温度,奥氏体不锈钢一旦温度下降至 850℃以下必须停止锻造,没有成型完成的工件需要返回炉内重新升温,禁止低温强行锻打作业,避免产生贯穿性裂纹缺陷。
热处理是决定不锈钢锻件耐蚀性能和力学性能的核心工序,很多用户容易形成误区,认为锻造完成产品就已经合格,实际上错误热处理会直接让优质锻件直接报废。奥氏体不锈钢锻后需要执行固溶处理,加热至 1050 1100℃充分保温之后快速水冷,快速冷却抑制碳化铬在晶界析出,保障抗晶间腐蚀能力,如果锻后缓慢空冷,碳化物持续沿晶界析出,耐腐蚀性能会大幅衰减。双相不锈钢固溶之后同样需要快冷,保障奥氏体与铁素体两相合理占比;马氏体、沉淀硬化不锈钢严格执行对应的淬火回火、固溶时效工艺,不能一套热处理参数套用全部牌号不锈钢锻件。
无损检测是质量把关的关键关口,不锈钢锻件检测手段需要结合材质特性选择。奥氏体、双相不锈钢属于非磁性材料,不能采用磁粉检测,需要使用渗透检测筛查表面开口裂纹;内部质量依靠超声波探伤,按照 GB/T6402 标准执行,对大截面锻件分多扫查方向检测,排查内部裂纹、夹杂、疏松;针对耐腐蚀工况关键部件,除力学性能试验外,还要抽样开展晶间腐蚀试验,验证热处理效果,不能仅依靠硬度指标判定产品合格。完成全部检测之后再开展机加工,控制加工余量,避免加工过程暴露内部缺陷,完工之后做好表面防护,防止储运阶段出现锈蚀污染。
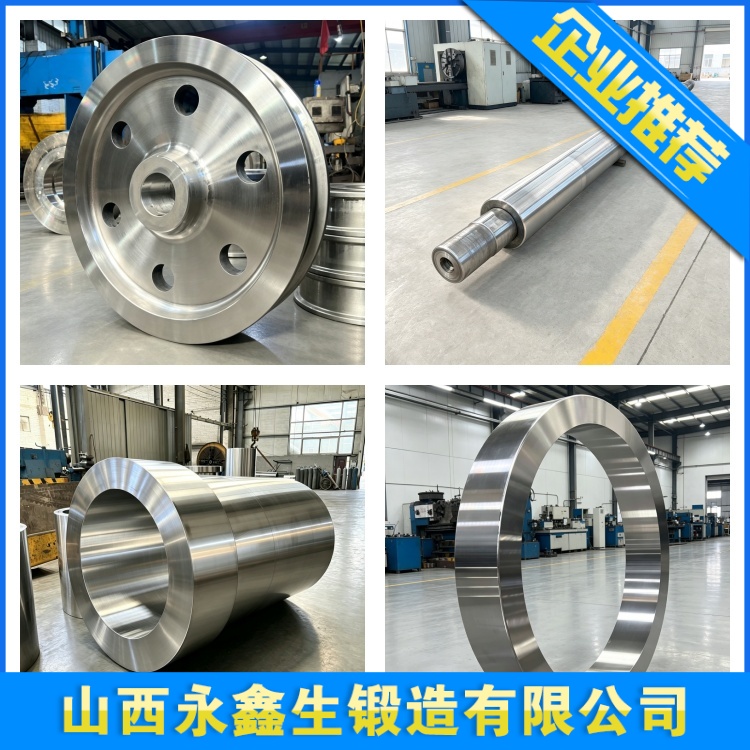
展望未来,下游行业对不锈钢锻件提出更高要求,不再只满足基础尺寸与硬度达标,而是向着大规格、高纯净度、组织高度均匀化、全流程可追溯方向发展。海洋风电、氢能压力容器、核电设备等新兴产业持续释放订单,倒逼锻造企业持续升级原材料管控、锻造模拟仿真、精准热处理、全套检测体系。不锈钢锻件生产企业不能单纯拼价格,要深耕工艺技术积累,建立从原材料、锻造、热处理到成品检验完整技术档案,实现单件产品全流程溯源。下游采购方也需要建立科学选型理念,综合工况介质、温度、受力情况选择合适牌号,不要片面压低采购成本而忽视内在质量。随着国内制造业高质量发展持续推进,国产高端不锈钢锻件会不断突破技术壁垒,为我国重大装备自主化提供坚实零部件支撑。
建站咨询热线
0350-6066666