

扫一扫微信二维码
扫一扫微信二维码
不锈钢筒体锻件是压力容器、加氢装置、换热器、反应釜核心承压构件,多数采用中空筒状结构,承受内部介质压力、温度循环载荷,部分工况伴随介质腐蚀。筒体锻件可以整体锻造成型,相比钢板卷焊筒体,不存在焊接接头,彻底消除焊缝腐蚀、焊接热影响区敏化等风险,安全性显著提升,在中高压腐蚀压力容器领域需求量持续增长。
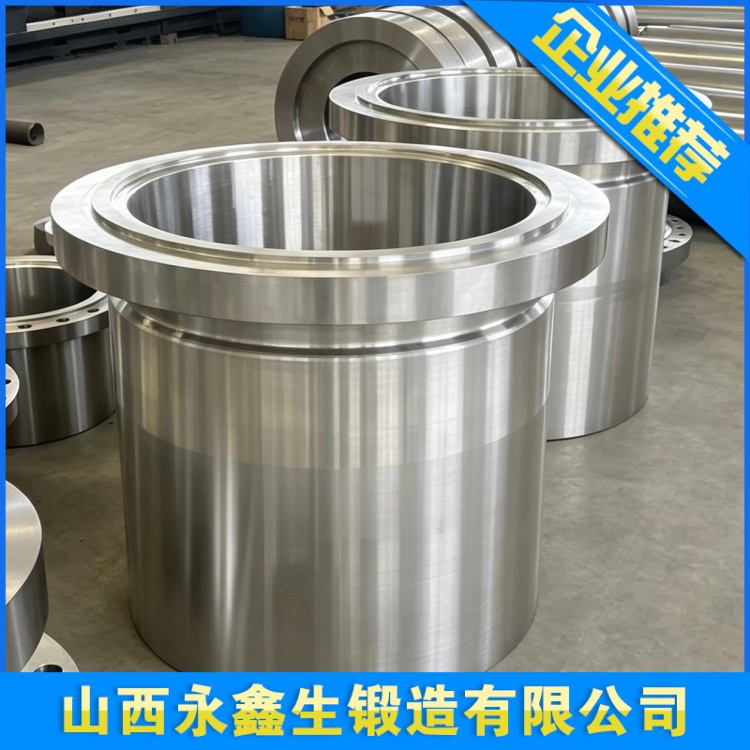
筒体锻件主流成型工艺分为两种:小型短筒体采用镦粗冲孔直接成型;大直径、加长型筒体采用冲孔 + 芯轴扩孔工艺。工艺流程为原材料检验、下料、分段加热、镦粗、冲孔、芯轴扩孔、滚圆整形、锻后冷却、热处理、机加工与检测。冲孔工序是筒体制造关键,冲孔芯棒提前预热,降低坯料局部温降,防止内孔表面撕裂产生缺陷。扩孔过程缓慢均匀施加压力,实时监测筒体壁厚、圆度,防止单侧壁厚偏差超标。壁厚不均匀的筒体承压运行时,应力分布失衡,薄壁位置优先发生腐蚀与塑性变形。
不锈钢筒体导热慢,大型厚壁筒体加热保温时间必须充分,确保筒体壁厚方向温度均匀。若芯部温度偏低,扩孔变形仅发生在表层,内部铸态组织无法充分细化,形成表层变形、芯部组织粗大的分层状态,力学性能沿厚度方向差距明显。始锻、终锻温度严格遵循材质规范,奥氏体不锈钢筒体终锻温度≥850℃,双相不锈钢筒体不低于 900℃。扩孔完成后整体滚圆,修正筒体椭圆度,控制端面平整度,降低后续机加工难度。
筒体锻件热处理难点在于壁厚方向温度均匀性。厚壁奥氏体不锈钢锻件固溶处理时,保证筒体从外壁到内壁全部达到固溶温度,充分保温后整体快速水冷。如果筒体芯部冷却速度不足,内壁区域碳化物析出,长期接触腐蚀介质率先发生晶间腐蚀。筒体长度较大时,热处理工装保证筒体竖直放置,防止高温下自重造成筒体弯曲、失圆。很多大型筒体出现内壁局部锈蚀问题,溯源发现固溶冷却不均,内壁耐蚀性能受损。
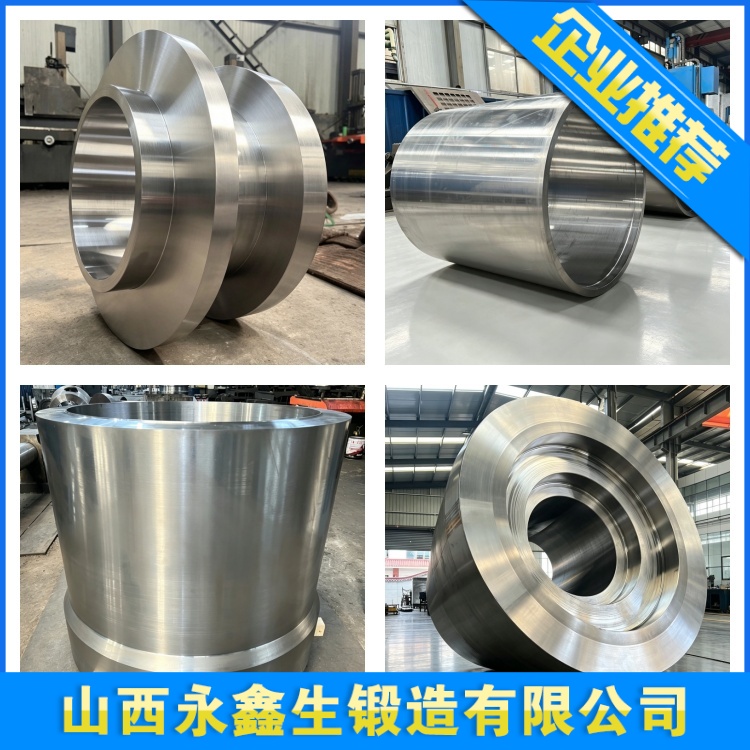
质量检测形成多层管控体系。热处理粗加工结束后开展超声波探伤,沿筒体轴向、周向全面扫查,重点监测壁厚中间区域缩孔、夹层、内部裂纹;筒体内外表面精加工后实施渗透探伤,排查冲孔、扩孔产生的内孔微裂纹。按照设计要求从筒体本体切取环形试样,开展拉伸、冲击、腐蚀试验,试样取自筒体壁厚中部,真实反映筒体本体组织性能。承压特种设备筒体锻件,所有检测报告、热处理曲线、锻造工艺记录长期存档,满足特种设备溯源管理要求。
工程应用中经常出现方案对比:整体锻制不锈钢筒体与卷焊筒体如何选择。低压、腐蚀轻微工况下,合格卷焊筒体可以满足使用;当压力等级较高、介质含氯离子、设备要求长周期免检修,优先选用整体锻造筒体。焊接接头永远是压力容器薄弱环节,焊缝热影响区容易发生敏化,腐蚀介质优先侵蚀焊缝区域,引发泄漏事故。整体锻件无焊缝,规避这一类风险。
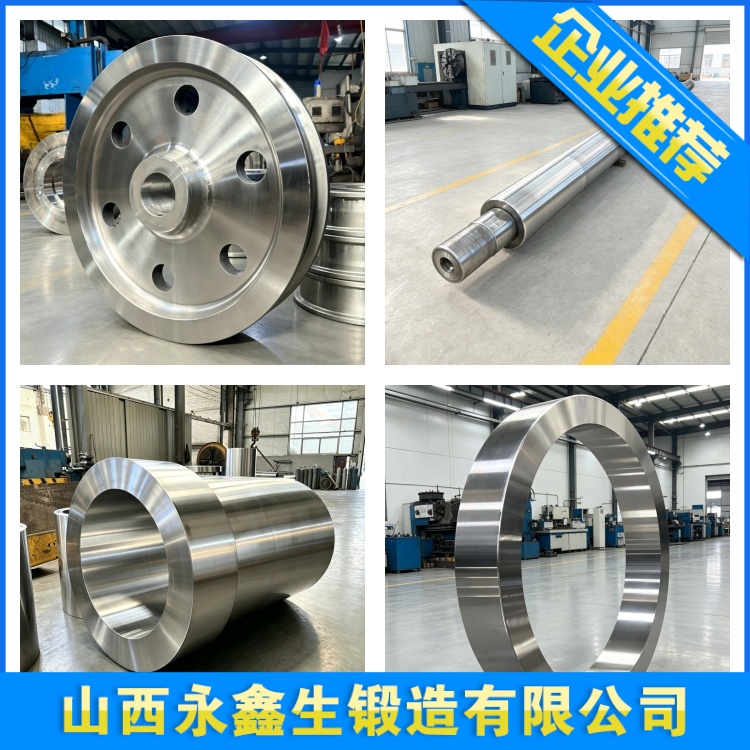
筒体锻件生产对设备能力、工艺经验要求极高,大吨位压力机、专用扩孔工装、大型热处理炉缺一不可。采购阶段需要明确最低锻造比、壁厚公差、无损检测验收等级、热处理完整要求,避免部分厂商简化芯轴扩孔工序,采用简单冲孔毛坯交付,造成筒体内部组织达不到承压设备标准。只有稳定控制锻造变形量、温度曲线、热处理冷却速率,才能产出组织均匀、壁厚一致、耐蚀承压能力达标的不锈钢筒体锻件。
建站咨询热线
0350-6066666