

扫一扫微信二维码
扫一扫微信二维码
不锈钢轴类锻件广泛用作化工搅拌轴、泵轴、阀杆、海洋装备传动轴、食品医药设备驱动主轴,长期承受扭转力矩、交变弯曲载荷,同时持续接触腐蚀介质。和法兰、环形锻件相比,长轴锻件成型难度更高,直线度、同轴度、内部组织均匀性、表面质量指标要求严苛,是不锈钢锻件中技术门槛较高的产品品类。
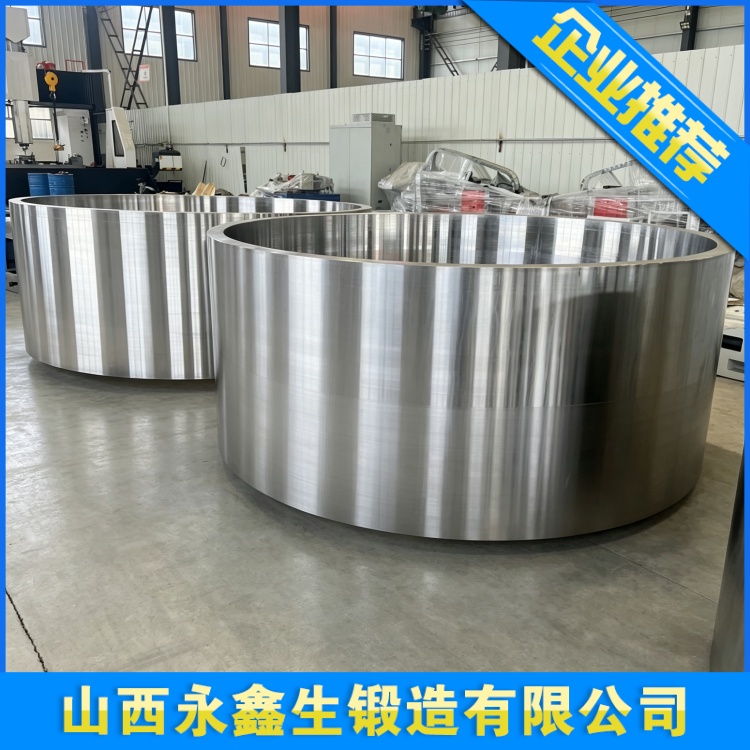
工况差异直接决定不锈钢轴锻件材质选型。2Cr13、420 马氏体不锈钢轴锻件,经过淬火回火处理可以获得较高硬度与耐磨性,适合大气、淡水、弱腐蚀介质工况下的泵轴、小型阀轴;缺点是强酸碱、高氯离子环境耐蚀能力不足。304 奥氏体不锈钢轴韧性优良,适合食品、医药、常温低腐蚀轻工设备,但强度有限,重载工况下轴径尺寸偏大。316L 低碳钼系奥氏体不锈钢,抗氯离子腐蚀优于 304,是化工通用腐蚀环境主流选择。在海水、脱硫介质、含硫化氢油气工况,2205、2507 双相不锈钢轴锻件成为首选,兼顾强度与抗应力腐蚀能力。很多项目选材误区在于只看重材料单价,忽视介质氯离子浓度、运行温度、持续载荷,投入使用短时间内出现轴体点蚀、疲劳断裂。
不锈钢锻件锻造最大难点在于保证全长组织均匀,控制弯曲变形。生产主流工艺路线为钢锭下料→梯度加热→镦粗预成型→多道次拔长→分段滚圆→压肩成型→校正整形。镦粗工序必不可少,尤其大截面重载主轴,通过镦粗打破钢锭轴向柱状晶,提升横向力学性能,降低材料各向异性。拔长阶段采用宽砧均匀锻打,控制单次压下量,避免轴身产生螺旋状折叠缺陷。阶梯轴法兰过渡圆角位置锻造时充分预成型,避免尖锐过渡,尖锐位置是应力集中高发区域,服役过程容易萌生疲劳裂纹。
温度管控贯穿轴锻件全程。长坯料加热时保证炉膛温度均匀,防止坯料一端过热、一端温度不足。锻造转运过程缩短空气中暴露时间,避免轴身局部快速降温。终锻温度严格达标,锻后趁热进行初步校直,消除锻造弯曲变形。不锈钢冷却收缩率大于碳钢,工艺图纸预留足够收缩余量,防止冷却后尺寸超差。
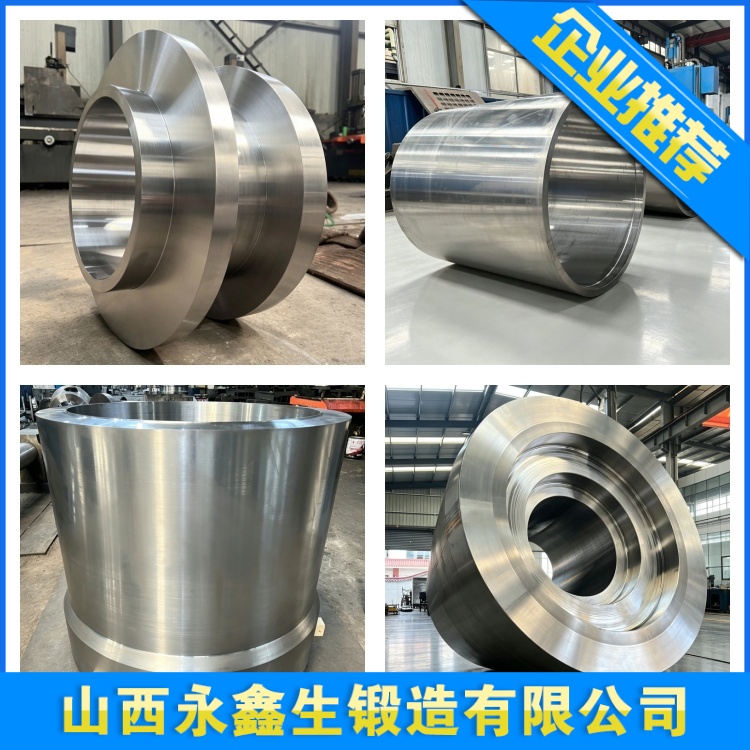
热处理方案根据材质区分。奥氏体不锈钢轴锻件锻后开展整体固溶处理,处理完成后再次校直;马氏体不锈钢轴锻件锻后及时退火消除应力,后续进行淬火 + 回火热处理;双相不锈钢轴执行专属固溶水淬工艺。细长轴热处理加热、冷却过程极易发生弯曲变形,工装托架合理布置,减少自重引发的形变。热处理变形过大不仅增加机加工切削量,严重变形无法校正只能报废。
粗加工阶段去除氧化皮、表面缺陷,随后开展 100% 超声波探伤,沿轴向、径向筛查内部裂纹、疏松、夹杂;精加工完成实施渗透探伤,重点检查轴肩过渡圆角、键槽毛坯位置。轴类锻件属于回转受力部件,微小表面缺陷在交变载荷下持续扩张,最终诱发轴断裂,因此高应力区域不允许存在线性缺陷。精加工后可进行表面钝化、抛光处理,优化表面状态,提升钝化膜稳定性,延缓腐蚀发展速度。
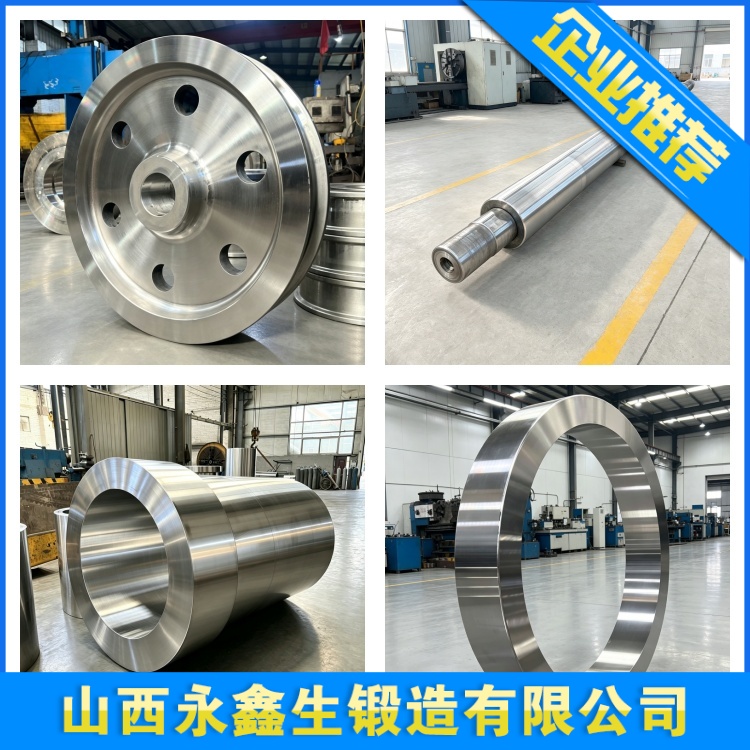
运维数据显示,大量不锈钢泵轴失效根源分为两类:一是材质选型不匹配腐蚀介质;二是锻造过程锻造比不足、组织不均匀,热处理不到位导致耐蚀性下降,叠加应力集中位置腐蚀疲劳开裂。在项目前期,制造方可以结合介质成分、温度、压力、转速提供选材建议,定制配套锻造工艺。不锈钢轴锻件采购不能单纯比价,重点核查锻造工艺方案、热处理执行记录、完整无损检测报告与力学性能试样报告,保障旋转装备长期稳定安全运行。
建站咨询热线
0350-6066666