

扫一扫微信二维码
扫一扫微信二维码
双相不锈钢锻件是高端严苛工况下重要的耐腐蚀结构材料,主流商用牌号包含 S31803(2205/F51)、S32750(2507/F53),微观组织由奥氏体与铁素体两相构成,两相占比理想状态维持在 1:1 左右。结合奥氏体不锈钢良好韧性与铁素体不锈钢高强度优势,屈服强度大约为 316L 奥氏体不锈钢的 1.8~2 倍,同时具备优异抗点蚀、缝隙腐蚀、氯化物应力腐蚀开裂能力,广泛应用于海上平台、海水淡化、精细化工脱硫、油气开采含氯介质装备,是普通奥氏体不锈钢无法胜任工况下的优选材料。
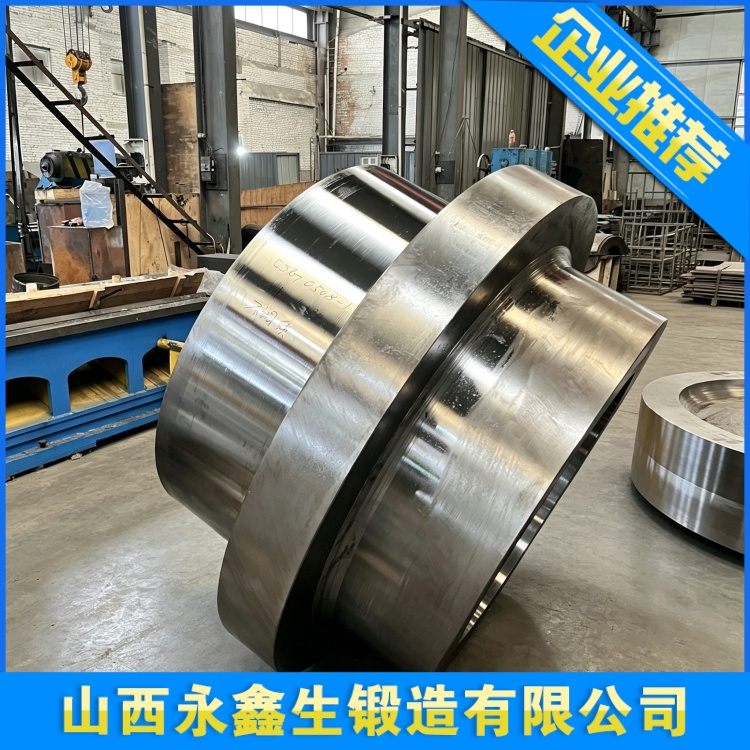
双相不锈钢性能高度依赖两相组织比例,锻造变形、加热温度、热处理参数微小波动,都会直接改变两相占比,甚至析出 σ 相、χ 相等有害金属间化合物,导致材料变脆、耐腐蚀性断崖式下降,工艺管控严苛程度高于奥氏体不锈钢。很多制造企业沿用 316L 锻造经验生产双相钢锻件,最终成品力学冲击试验、晶间腐蚀试验无法达标,造成批量返工。
原材料管控阶段,重点关注氮元素含量。氮是稳定奥氏体相、提升抗点蚀当量 PREN 值的核心元素,采购钢坯、钢锭时严格执行材质标准,严控碳含量上限,同时降低硫、磷杂质。坯料表面缺陷彻底清理,双相不锈钢塑性低于常规 304,锻造过程表面缺陷极易扩展。下料环节减少机械加工产生的冷加工硬化层,入炉加热前做好表面清理。
加热工艺需要精准限制最高温度。双相不锈钢加热温度不宜过高,推荐始锻温度 1100~1180℃。长期处于 1200℃以上高温环境,铁素体占比大幅上升,奥氏体数量持续减少,破坏两相平衡。升温依旧采用梯度加热,规避内外温差裂纹。终锻温度控制下限不低于 900℃,锻造完成后不能长时间在高温区间保温停留。锻造变形需要均匀分布,避免局部变形量过大造成组织不均匀;大尺寸锻件采用多火次成型,合理规划每火次变形量,保证整体组织一致性。
固溶热处理是双相不锈钢锻件钢生产最关键工序。标准固溶温度区间 1020~1100℃,依据牌号调整,2205 偏向下限区间,2507 适当提高温度。充分保温后必须快速水淬,快速冷却避开 850~450℃区间,防止脆性金属间相析出。保温时间不可过长,过度高温长时间保温同样破坏两相比例。市场上大量双相锻件失效案例溯源,绝大多数是热处理温度偏高、保温超时或者冷却速度不足,形成 σ 相脆化。经过合格固溶处理的双相不锈钢锻件,冲击韧性优良;一旦出现有害相,常温冲击值急剧降低,在压力波动、振动工况下容易突发断裂。
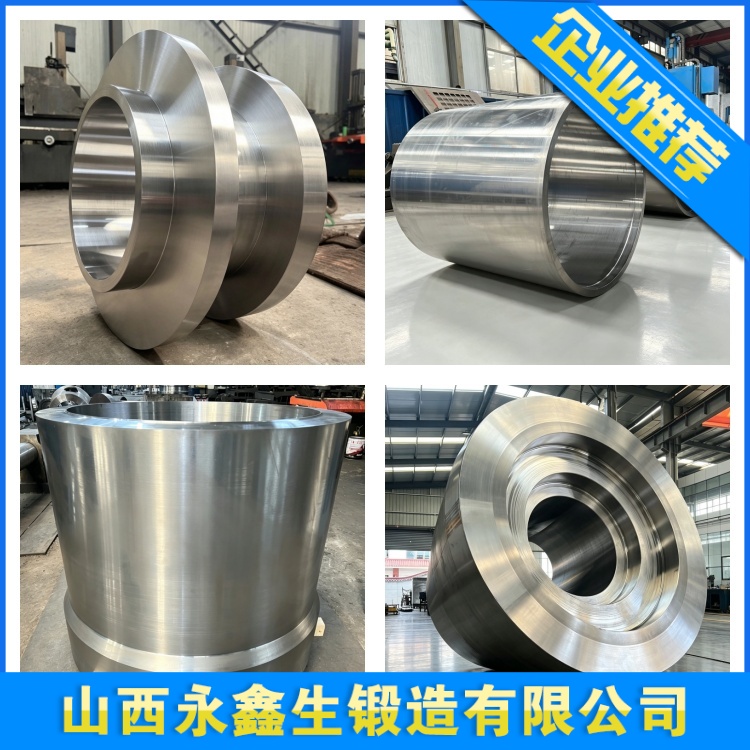
在检测验收层面,除常规拉伸、冲击、硬度试验之外,重要装备锻件需要增加金相组织分析,观测奥氏体与铁素体两相比例;腐蚀工况产品按需开展晶间腐蚀试验、点蚀试验。无损检测同时覆盖内部超声 UT 与表面渗透 PT。双相不锈钢具备一定磁性,可根据需求搭配磁粉检测筛查近表面缺陷。
从工程选型角度区分,2205 双相不锈钢适用于多数中等氯离子浓度工况,海水常温系统、炼化介质管线法兰、泵体锻件均可选用;2507 超级双相不锈钢 PREN 值更高,耐受更高温度、更高氯离子浓度,多用于深海装备、高温海水换热设备、高腐蚀精细化工反应器构件。同等载荷条件下,双相不锈钢更高屈服强度允许构件轻量化设计,降低整体设备自重,长期综合成本具备优势。
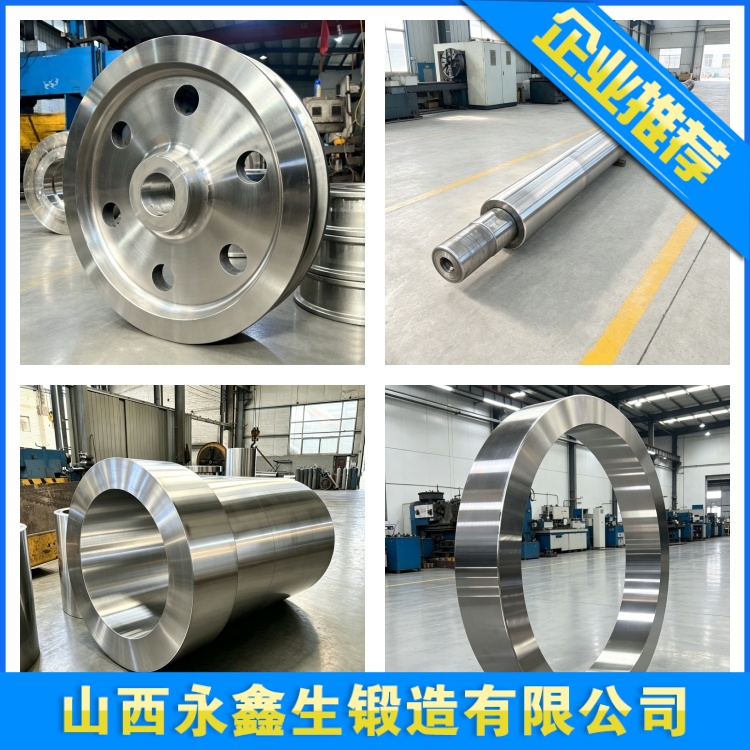
必须客观说明双相不锈钢存在使用温度上限,长期服役温度不宜超过 300℃,高温环境持续使用依然会缓慢析出脆性相,因此高温工况不能盲目选用双相不锈钢。同时双相不锈钢冷加工难度大,机加工切削参数需要优化。只有充分掌握材料特性,匹配标准化锻造与热处理工艺,才能发挥双相不锈钢锻件高强耐蚀的材料优势,避免因工艺失控带来安全隐患与经济损失。
建站咨询热线
0350-6066666