

扫一扫微信二维码
扫一扫微信二维码
奥氏体不锈钢是市场应用最广泛的不锈钢品类,代表牌号包含 06Cr19Ni10(304)、022Cr17Ni12Mo2(316L)。二者无磁性、韧性优良,耐大气腐蚀、弱酸弱碱腐蚀,大量用于压力容器法兰、搅拌轴、管道锻件、食品医药设备构件。奥氏体不锈钢不可以通过淬火实现强化,最终性能高度依赖锻造温度控制与锻后固溶热处理,也是不锈钢锻件生产中工艺管控难度较高的品类。
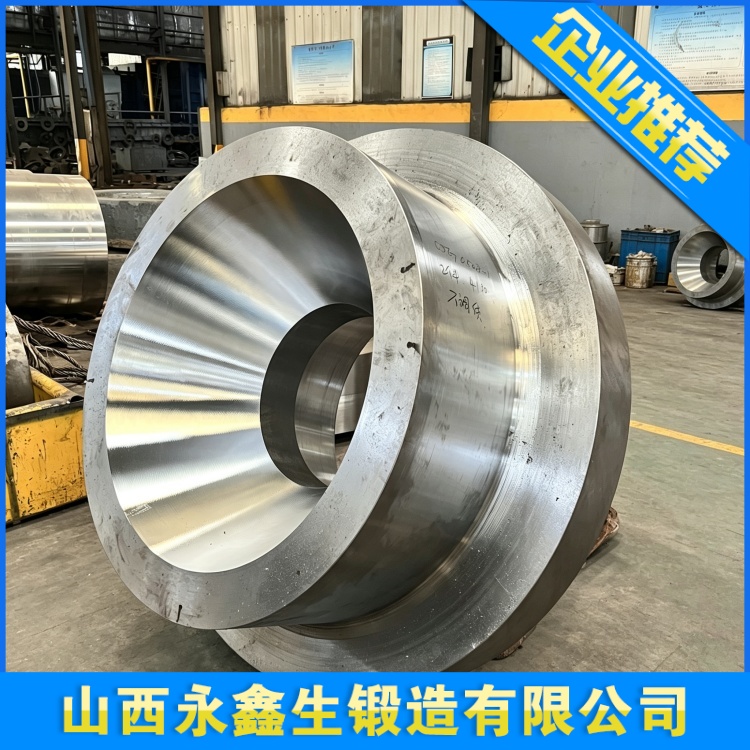
原材料入厂检验是第一道质量关口。奥氏体不锈钢优先选用真空电弧重熔或电渣重熔钢锭,有效降低氧含量、硫磷有害杂质。进厂原材料必须核对材质质保文件,开展光谱成分复检,严控碳元素含量。碳元素过高,锻件后续服役过程中极易析出碳化铬,引发晶界贫铬,诱发晶间腐蚀。对于长期需要焊接、腐蚀工况下使用的产品,优先选用低碳版本 304L、316L。原材料表面裂纹、重皮、夹杂缺陷必须彻底打磨清除,禁止带着表面缺陷直接加热锻造,防止缺陷在高温变形过程中向内延伸扩展。
加热工序最容易出现工艺失误。受制于导热性能差的特性,奥氏体不锈钢坯料禁止快速升温,必须采用分段梯度升温方案。室温至 650℃区间缓慢升温,升温速率控制在 30~40℃每小时,避免坯料内外巨大温差产生热应力裂纹;650℃至锻造保温区间可以适度提高升温速度;达到锻造温度后充分保温,保证坯料表层与芯部温度趋于一致。304 始锻温度区间 1150~1220℃,316L 因钼元素存在,始锻温度建议控制在 1180~1230℃。温度过高会造成晶粒异常粗大,材料韧性下降;温度偏低则变形阻力大幅上升,易出现内部微裂纹。
锻造成型阶段坚持 “轻击快锻” 原则。单次压下量合理控制,避免重击造成局部应力集中。锻造操作过程持续监测坯料表面温度,严格把控终锻温度,奥氏体不锈钢终锻温度不得低于 850℃。一旦坯料温度降至临界点以下,必须立即回炉重新加热,禁止低温强行锻打。锻造变形量需要满足最低锻造比要求,依靠塑性变形打碎铸态粗大晶粒。多火次锻造时,中间重新加热时间合理规划,减少坯料长时间停留在 450~850℃敏化温度区间。锻件成型后禁止缓慢堆放空冷,条件允许可快速风冷,缩短敏化区间停留时长,延缓碳化物析出。
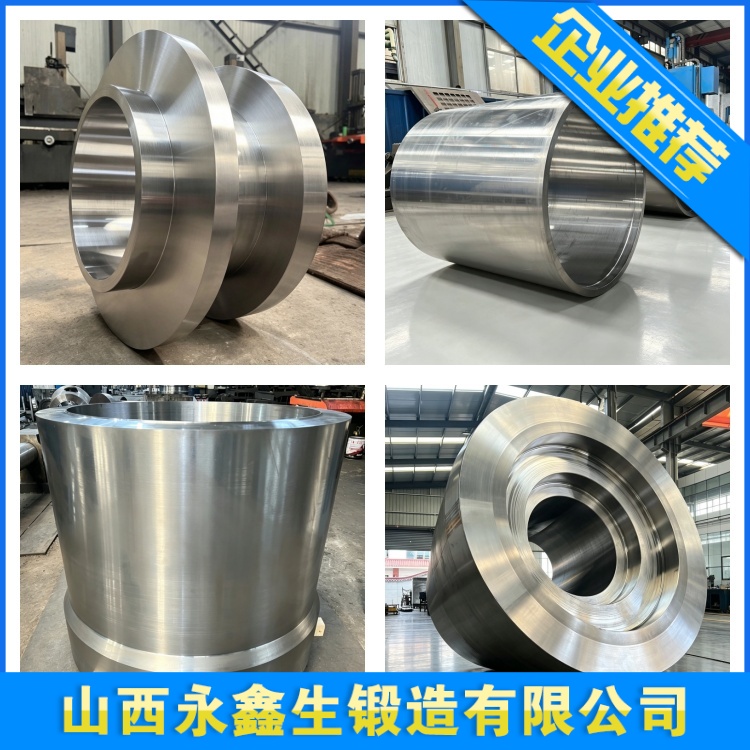
锻后固溶热处理是决定奥氏体不锈钢锻件耐腐蚀性的核心工序,不可省略,不能使用普通去应力退火替代。固溶处理原理是将锻件加热至 1040~1100℃,让晶界析出的碳化铬重新溶解进入奥氏体基体,随后迅速水冷快速越过敏化温度区间,在室温下获得过饱和单相奥氏体组织。保温时长按照锻件有效壁厚计算,一般每 25 毫米壁厚保温 60 分钟,大型厚壁筒体、轴类锻件适当延长保温时间。冷却环节冷却速率至关重要,如果冷却速度不足,碳化物会再次沿晶界析出,锻件耐晶间腐蚀能力永久受损。很多小型加工厂简化热处理流程,仅做简单退火,成品锻件外观没有明显区别,但投入腐蚀工况短期内就会出现局部锈蚀。
热处理完成后开展粗加工,随后实施无损检测。奥氏体不锈钢晶粒相对粗大,超声波探伤容易出现晶粒杂波,需要调整探头频率、优化探伤参数,区分杂波与真实内部缺陷;表面缺陷采用渗透探伤 PT 全覆盖检测,筛查锻造折叠、表层微裂纹。承压设备用锻件按照 NB/T47013 标准执行分级验收。精加工完成后可根据需求开展钝化处理,进一步优化表面钝化膜完整度。
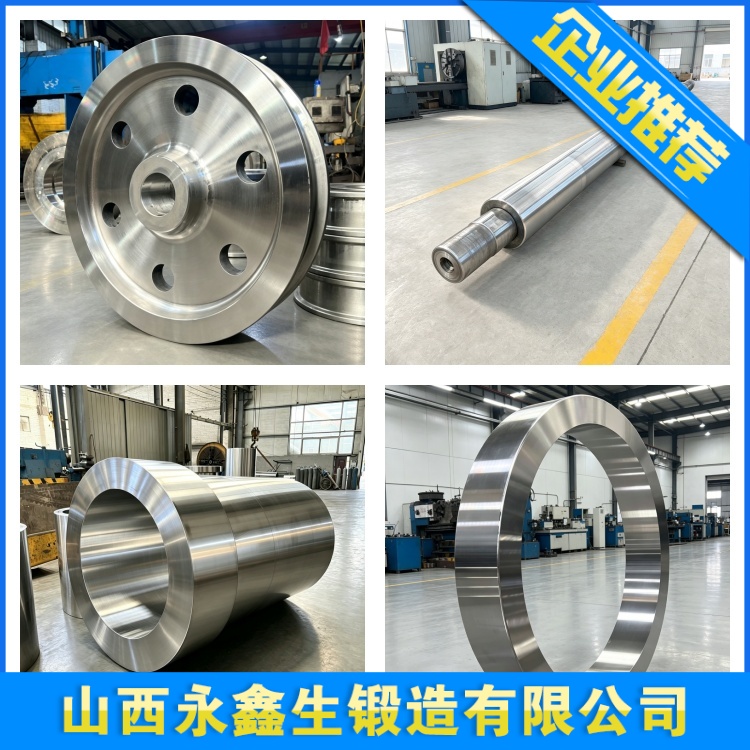
工程实践中经常遇到客户提出疑问:同样是 316L 锻件,不同厂家成品耐蚀性能差距明显,根本差异就在于热处理执行标准是否到位。不少低价产品省略充分固溶处理,仅仅依靠原材料牌号吸引客户,投入化工、海水工况后快速失效。奥氏体不锈钢锻件生产,温度控制贯穿全流程,加热、锻造、冷却、热处理形成闭环工艺链,任意环节妥协,都会造成产品性能达不到设计预期。只有严格固化标准化工艺参数,持续做好过程记录,才能稳定产出满足长期腐蚀工况使用的合格锻件。
建站咨询热线
0350-6066666